品質検査レポートデータを
Excelに抽出する方法(2026年版)
精密加工工場の品質エンジニアは、1シフトあたり約200件の寸法測定を処理します。各測定値は紙の検査レポート(初品検査フォーム3、工程内チェックシート、最終検査サインオフ)に記載され、基準値、許容差(場合によっては±0.005"という厳しさ)、実測値、合否判定、検査員のイニシャル、そして寸法が規格外だった場合の不適合コードと並んでいます。週の終わりには、そのすべてが1つのスプレッドシートにまとめられ、トレーサビリティがあり、並べ替え可能で、エンジニアリングチームにどの寸法が許容限界に向かってドリフトしているかを示すトレンド分析に使える状態でなければなりません。製造業界はこの10年、検査の実施そのものをデジタル化する検査アプリの構築に費やしてきました。しかし、検査完了後のデータがどうなるかという問題は、決して解決されていません。

重要ポイント
- 製造業界は10年かけて検査の実施方法をデジタル化しましたが、データは同じスプレッドシートの列に取り込む必要がある4つの互換性のないレポート形式に取り残されたままです。
- 1.2503"という寸法測定値だけでは意味を持ちません。基準値、許容差、合否、ゲージID、検査員と組み合わせて初めて監査可能なデータになります。しかし、テンプレートベースのOCRは各フィールドを独立したボックスとして抽出するため、測定値にコンプライアンス上の価値をもたらす関係性を捨ててしまいます。
- ImageToTable.aiはページ上の位置ではなくフィールドの意味を読み取ります — 14列を一度定義すれば、同じ抽出処理でAS9102フォーム3のPDF、手書きのチェックシート、スキャンしたサプライヤー証明書から寸法データを1回の処理で同一の列に取り込めます。
4種類の検査タイプ、4種類の異なるデータ構造
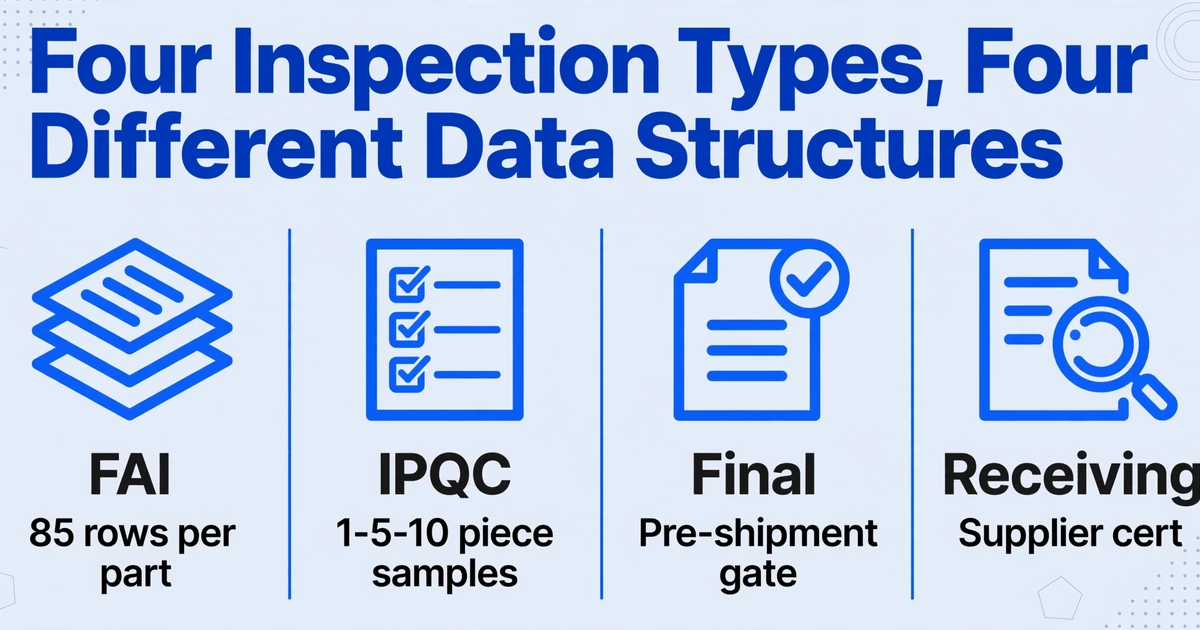
検査レポートの抽出が自動化しにくい理由の一つは、「検査」が単一のドキュメントタイプではないことです。単一の製造セルでも、一般的な生産サイクルの中で少なくとも4種類の異なるレポート形式が生成され、それぞれ異なるステークホルダーと異なる段階を対象に設計されています。
初品検査(FAI)
新規または改訂された部品の初回生産ロットに対して実施されます。AS9102規格では、FAIレポートは3つのフォームにわたります:部品番号管理(フォーム1)、材料および特殊工程の製品管理(フォーム2)、そして寸法結果である特性管理(フォーム3)です。フォーム3が最も重要です:図面上のすべての設計特性に固有のバルーン番号が割り当てられ、検査員は各特性について仕様、公差、実測値、合否を記録します。85個の図面注記がある単一の航空宇宙用ブラケットの場合、最初の生産ロットが出荷される前に85行の検査レポートが生成されます。
工程内検査(IPQC)
生産中の管理ポイントで実施されます—重要な機械加工工程の後、コーティング工程の前、またはシフト交代時などです。フォームは通常、製造オーダー番号、作業ステーション、サンプル測定値(1-5-10個)、傾向メモ(「値が上方にドリフト」)、および即時処置のフィールドを持つ1ページのチェックシートです。これらのフォームは現場で手書きされ、後でスプレッドシートに入力される可能性が最も高いものです—数時間後の場合もあれば、まったく入力されない場合もあります。
最終検査
出荷前のゲートです。必要なすべての工程が完了し、すべての不適合が解決され、ロット/バッチへのトレーサビリティが記録されていることを確認します。フィールドには、部品番号、図面改訂版、最終寸法結果、外観検査の合否、適合証明書の参照番号、検査員の署名が含まれます。ISO 9001:2015 条項8.6に基づき、レポートにはリリース責任者を特定する必要があります—つまり、検査員の名前と日付が存在し、トレーサビリティが確保されていなければなりません。
受入検査
購入注文書および材料証明書と照合して、入荷する原材料または購入部品をチェックします。主要フィールド:サプライヤー名、PO番号、部品番号、受入数量、検査サンプルサイズ、寸法チェック、材料証明書番号、ヒートロット番号、および受入判定。サプライヤーが先月と異なる証明書形式を送ってきた場合、レイアウトは変わります—しかし追跡する必要のあるデータは同じです。
4種類のドキュメント。4種類の異なるフォームレイアウト。しかも多くの場合、それぞれ別の発生源から来ています。社内のFAIシステムがForm 3をタイプ入力されたPDFで生成し、現場の監督者が手書きのIPQCチェックシートを渡し、最終検査員がQMSアプリからレポートをエクスポートし、受入担当者がスキャンしたサプライヤー証明書を添付します。しかし、その下流にあるスプレッドシート — 品質管理者が月次トレンドレポートや顧客コンプライアンス証拠に使用するもの — には、4つすべてが同じ列にデータを提供する必要があります。上流のフォーマット多様性と下流の列整合性との間のこのミスマッチこそが、抽出の核心的な課題です。
検査レポートデータの抽出が請求書より難しい理由
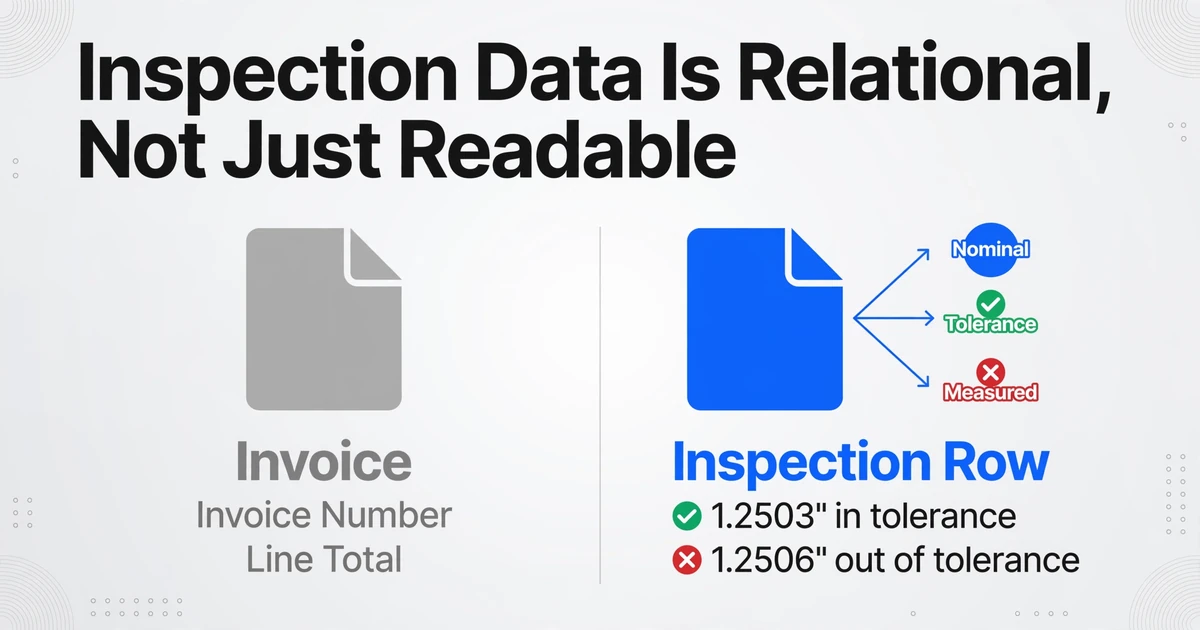
請求書の抽出は単純な読み取りです。請求書番号、日付、ベンダー名、明細項目、合計。フィールドは自己完結型の値であり、番号を見つけてコピーするだけです。しかし検査データはそうではありません。各データポイントは少なくとも他の3つの値との関係性の中に存在し、数値の意味はその文脈に完全に依存します。
寸法測定の行を例に考えましょう。1.2503"という値はそれだけでは何の意味もありません。公称値が1.2500"、公差が±0.0005"、したがって上限規格値が1.2505"であると分かって初めて意味を持ちます。1.2503"という読み値は公差内 — 合格です。ロット内の次の部品で1.2506"という読み値が出れば公差外 — 不合格となり、不適合を記録する必要があります。抽出とは単にページから数値を読み取ることではありません。どの数値が公称値で、どれが公差帯で、どれが実際の測定値なのかを理解し、文書構造に暗黙的に存在しながら明示されることはほとんどない合否ロジックを適用することなのです。
さらに、各検査をコンプライアンスフレームワークに紐付ける二次データポイントも加わります。
- Gage R&R数値 — 検査に先立って実施された測定システム分析です。AIAG MSA 4th Editionでは、%R&R値が10%未満のGage R&Rスタディは許容可能、10〜30%は条件付きで許容可能とされています。そのゲージIDとスタディ日付は、PPAP提出やISO 9001監査を満たすために測定値と一緒に保持する必要があります。
- 不適合コード — 測定が不合格となった場合、検査員は重大度を割り当てます。Critical(安全リスク、規制影響、リコールの可能性)、Major(重大な品質影響、直ちに危険ではない)、またはMinor(局所的、手順上の問題)です。この分類によってエスカレーション経路が決まるため、測定値自体と一緒に抽出可能でなければなりません。
- 材料証明書とヒートロット番号 — 寸法結果を原材料サプライヤーとバッチに紐付けるトレーサビリティフィールドです。ISO 9001:2015 箇条8.5.2では、組織は受入材料から最終製品に至るまでの完全なトレーサビリティを可能にする記録を維持することが求められています。
- 検査員の識別と署名 — FAI Form 3のタイプ入力された名前、手書きの工程内シートへの走り書きのイニシャル、最終検査PDFのデジタル署名ブロックなどがあります。同じデータフィールドの3つの異なる表現です。
手書きの問題は、これらすべてをさらに複雑にしています。10年にわたる「ペーパーレス製造」への取り組みにもかかわらず、多くの工場、特に中小規模の機械加工工場や板金工場の現場の現実は、工程内検査が今でもクリップボードに記録されていることです。検査員は部品を測定し、結果を書き留め、合格または不合格を丸で囲み、用紙にイニシャルを記入します。その紙はその後、誰かがすべての測定値を追跡用スプレッドシートに打ち直す机へと運ばれます。同じデータ入力を2人の人間が行うのです。一度は紙に、もう一度はExcelに。1シフトあたり200件の測定値があるとすれば、1日あたり約40分の再転記作業となり、これは品質に関する洞察を何も生み出さない労働です。
r/manufacturingでは、現場の管理者たちが検査記録と保守記録の両方で同じギャップを指摘しています。「半分の確率で、物は修理されても記録されないか、誰かが紙に走り書きしても、それがシートに反映されない」。データ入力が忙しいシフトの終わりの時間を見つけることに依存している場合、入力されないデータもあれば、入力されたデータも転記ミスの影響を受けやすいのです。
AS9102、PPAP、そして見逃せないコンプライアンスデータ
航空宇宙、自動車、防衛関連の顧客に供給しているメーカーにとって、検査データの抽出は任意ではありません。これは業界標準によって定められた特定のデータ項目を伴う契約上の要件です。その枠組みとして、次の2つが主流です。
AS9102 — 航空宇宙初品検査
SAE AS9102規格は、航空宇宙製造における初品検査を規定しています。完全なFAIRパッケージには常に3つのフォームすべてが含まれ、ロッキード・マーティンやノースロップ・グラマンのような大手プライム企業は、特定の条件付き必須項目を必須とする補足要件を公開しています。寸法検査データが格納されるのは、フォーム3「特性アカウンタビリティ」です。各行には、特性番号(バルーン図面にリンク)、図面上の参照位置、特性指定子(キー/クリティカル)、仕様と公差、測定結果、合否判定、検査方法、ゲージIDを含める必要があります。部品に150の図面注記がある場合、FAI寸法レポートは、不適合文書を数える前に150行になります。
PPAP — 生産部品承認プロセス
AIAGによって定義されたPPAPは、18の必須要素を持つ自動車業界の標準化された承認フレームワークです。要素9「寸法結果」では、バルーン図面に対応する測定値を含む部品の完全な寸法レイアウトが要求されます。業界慣行では、最初の生産ロットから最低6つのサンプル部品が必要とされています。要素8「測定システム分析」では、寸法結果で参照される各測定システムについてGage R&Rスタディが要求され、その合格基準はAIAG MSAマニュアルで定義されています(%R&R ≤10%は許容、10〜30%は条件付き、>30%は不適合)。PPAP提出物に、6つの部品で測定された85の寸法コールアウトが含まれる場合、生データだけで510セルが生成され、そのすべてが特定のバルーン番号、ゲージID、検査員にトレーサブルでなければなりません。
フィールドを省略した結果は、不完全なスプレッドシートだけではありません。PPAP提出が却下され、生産開始が遅れる可能性があります。Tier-2サプライヤーがブレーキキャリパー部品をTier-1に納入する場合、ゲージのトレーサビリティ欠落によるPPAPパッケージの返却で、生産開始日が数週間遅れることもあります。データフィールドは交渉の余地がなく、顧客の品質要件と適用される規格によって定義されています。抽出ワークフローは、どのような形式で現れても、すべてのフィールドを捕捉する必要があります。
業界の見積もりによると、手作業による初品検査の完全な文書化には約6時間かかります。さらに、CMMオペレーターがPPAP提出用に測定結果をスプレッドシートへ再入力するのに2〜4時間かかります。6つのサンプル部品にわたって150の測定項目があるブレーキキャリパーの場合、手作業で転記するデータセルは900個になります。自動化されたFAIソフトウェアを持たない工場では、ボトルネックはCMMプログラムの実行ではなく、機械の出力から提出パッケージへのデータ転記のステップにあります。
ステップバイステップ:検査レポートから分析可能なスプレッドシートへ
4種類すべての検査レポートと複数の形式を、トレンド分析、フィルタリング、コンプライアンス提出が可能な単一の構造化データセットに変換するワークフローは次のとおりです。
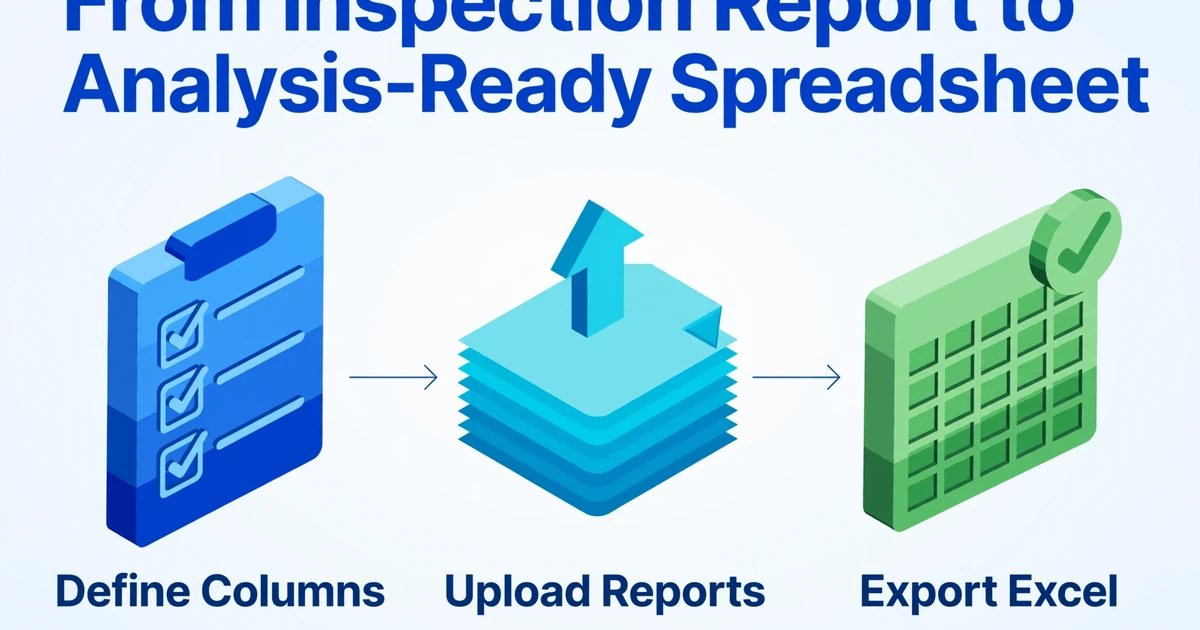
1. 追跡用の列を一度だけ定義する
すべての検査タイプにわたって重要なデータ項目を決定します。社内のトレンド分析とAS9102/PPAPコンプライアンス要件の両方を満たす製造品質追跡スプレッドシートの場合、列セットは次のようになります:
| 列名 | 取得内容 | コンプライアンス参照 |
|---|---|---|
| 品番 | 検査対象の部品または組立品 | AS9102 フォーム1、フィールド1(必須) |
| 図面改訂 | 検査の基準となる設計図面の改訂版 | AS9102 フォーム1、フィールド5(必須) |
| 特性番号 | 図面上のバルーン番号。測定値と仕様を関連付けます | AS9102 フォーム3、フィールド8(必須) |
| 寸法/特徴 | 測定対象(例:「ボア径 Ø12.0」) | AS9102 フォーム3、フィールド10 |
| 基準値 | 目標値 | AS9102 フォーム3、フィールド11 |
| 上限公差 | 上限規格値(または両側公差) | AS9102 フォーム3、フィールド11 |
| 下限公差 | 下限規格値 | AS9102 フォーム3、フィールド11 |
| 測定値 | このサンプルの実際の検査結果 | AS9102 フォーム3、フィールド12(必須) |
| 合否 | 公差帯に対する判定 | AS9102 フォーム3、フィールド12 |
| 検査日 | 測定が実施された日付 | ISO 9001:2015 箇条8.6 トレーサビリティ |
| 検査者 | 測定を実施した担当者の氏名またはID | AS9102 フォーム1、フィールド20(必須) |
| ゲージID | 測定機器の識別子 — 校正およびMSA記録にリンク | AS9102 フォーム3、フィールド13; PPAP 要素8 |
| NCコード | 不適合の分類(重大 / 主要 / 軽微) | AS9102 フォーム3、フィールド14 |
| 処分 | 結果: 合格 / 手直し / 廃棄 / 現状のまま使用(逸脱) | ISO 9001:2015 条項8.7 |
| 検査タイプ | 初品検査 / 工程内検査 / 最終 / 受入 — 工程別にフィルタリング可能 | 内部追跡 |
これらの列名が最終的なスプレッドシートのヘッダーになります。重要なポイント:列は一度定義するだけで、アップロードするすべての検査レポートに適用されます。レポートがAS9102 Form 3のPDF、手書きの工程内チェックシート、サプライヤーのスキャン済み証明書のいずれであっても関係ありません。ツールは各ドキュメントを読み取り、各列名が求めている内容を、フィールドの意味(例:「測定値」)に基づいてページ上の位置ではなく照合します。このアプローチは「カスタム列抽出」として知られ、各フォームの同じフィールドにボックスを描く必要があるテンプレートベースのOCRとは根本的に異なります。必要なデータを指定するだけで、AIが各ドキュメント上のどこに表示されていてもそれを特定します。
2. 検査レポートをアップロードする
レポート(PDF、スキャン、手書きシートの写真)をアップロードします。1件のFAIレポートを処理する場合でも、3つの異なるシフトからの1週間分の工程内チェックシートを処理する場合でも、同じ列定義が適用されます。4つの検査タイプすべてが同じ列構造に統合されます。
3. 抽出してエクスポートする
AIが各ドキュメントを読み取り、列定義に一致する値を特定してスプレッドシートに入力します。測定された特性ごとに1行が生成され、測定元のフォームから14列すべてが入力されます。Excelにエクスポートすれば、完全なデータセットが得られます。転記でも、まだ記入が必要なテンプレートでもありません。
検査追跡用の列を定義し、レポートをアップロードして、完全なデータセットをエクスポートします。
データを一元化すると見えてくるもの
検査データをExcelに取り込むことはゴールではありません。品質向上に実際に役立つ作業の前提条件です。構造化されたデータセットがあれば、測定値が紙の帳票や個別のPDFに散在している状態では実現できない分析が可能になります。
寸法ドリフトの検出
ボア径 Ø12.00 ±0.05 に対し、4連続シフトで 11.98、11.97、11.965、11.96 という値が記録された場合、部品が実際に検査不合格になる数週間前には、その傾向は明らかです。実測値列に対する公差帯を基準にしたExcelの条件付き書式、または各測定値を上下限規格値に対してプロットするシンプルな管理図があれば、このドリフトを検出できます。工具の摩耗や熱変位を、不良品を生み出した後ではなく、その前に捉えられるのです。
サプライヤー品質スコアカード
受入検査データをサプライヤー、品番、日付範囲で集計すると、ベンダーごとの合格率が算出されます。寸法合格率が2ヶ月で98%から91%に低下したサプライヤーがあれば、ライン停止事故が発生する前に是正要求を発行できます。このデータはすでに受入検査報告書に含まれています。必要なのは、それを抽出し、ロット間で比較できるようにすることです。
検査員の再現性チェック
検査員Aが同じ部品、同じゲージで、検査員Bより常に0.0003インチ高い測定値を記録する場合、そのデータは系統的なバイアスを示しています。部品の問題でも、ゲージの問題でもなく、測定技術の違いです。これは、データが紙のままだと見えなくなってしまう種類のシグナルです。構造化されたスプレッドシートでは、検査員と寸法によるピボットテーブルで、これらのパターンを数秒で明らかにできます。
監査対応のトレーサビリティ
ISO 9001監査員から、過去6ヶ月間の部品番号2407-Bの検査履歴(ゲージID、検査員名、不適合処置を含む)を求められたとします。データが1つのスプレッドシートにあれば、品番でフィルタリングし、日付範囲を選択して、PDFをエクスポートするだけです。データがなければ、監査員をキャビネットに案内して、欠落がないことを祈るしかありません。
これらの分析には、専用のSPCソフトウェアやQMSプラットフォームは必要ありません。品質エンジニアがすでに使い慣れているExcel関数(ピボットテーブル、条件付き書式、トレンドライン)で実行できます。ボトルネックは分析自体ではありません。紙の帳票から生データを抽出し、単一のテーブルにまとめることこそが、これまでの課題だったのです。
よくある質問
手書きの検査チェックシートを読み取れますか?
はい、ただし重要な注意点があります。手書きの読みやすさが精度に影響します。明確なブロック体の数字や標準的な略語は確実に抽出できます。読みにくい筆記体、汚れたカーボンコピー、余白に押し込まれた測定値などは精度が低下します。一般的な現場のチェックシート(印刷されたフォーム、ラベル付きボックスへの手書き数字、丸印のPassまたはFail)であれば、抽出は良好に機能します。手書きがきれいであればあるほど、精度は高くなります。AS9102 Form 3の重要な寸法については、タイプ入力またはデジタル生成されたレポートの方が、手書きのものよりも常に信頼性の高い抽出結果が得られます。
±0.005"のような公差帯や非対称公差は理解できますか?
このツールは、文書に表示されている公称値、上限公差、下限公差をそれぞれ別のフィールドとして抽出します。合否の自動判定は行いません。生の数値が取得できます。その後、Excelで数式(=IF(AND(Measured>=Lower, Measured<=Upper),"Pass","Fail"))を追加するか、抽出時に合否評価も行う必要がある場合は、そのロジックを適用する計算列を設定できます。違いは、AIが文書から公差を読み取ることであり、数式に入力する必要がない点です。情報の出所は検査レポートに残ります。
検査レポートに埋め込まれたGage R&Rデータを処理できますか?
ゲージID、調査日、%R&R値などのGage R&Rサマリーが検査レポートにテキストとして記載されていれば、測定データと一緒に抽出できます。Gage R&R調査が別の10ページの文書である場合は、その文書を別途アップロードし、必要なMSAフィールドの列を定義する必要があります。このツールは列名を文書の内容に対応付けます。文書間の相互参照を自動的に追跡することはありません。
対応しているファイル形式は?
PDF、JPG、PNG、WebP、AVIFに対応しています。紙のフォームをスキャンしたものは、PDFまたは画像ファイルとして取り込めます。スマートフォンで撮影した検査レポートの写真も使用可能です。ただし、特に小さな文字で記載された公差値がある書類の場合は、画像が十分に鮮明で、照明が適切であることを確認してください。
1週間分の検査レポートを一度にバッチ処理できますか?
はい。同じ列定義で、5件でも50件でも、すべてのレポートを1つのバッチとしてアップロードすれば、ツールがまとめて処理し、1つの統合スプレッドシートを出力します。これが「金曜午後の書類の山」から、1回のセッションでトレンド分析可能なデータセットへと変える方法です。各レポートは1行以上の行を生成し、すべての行が同じ列構造を共有します。
AS9102準拠のFAIRを生成できますか?
検査データを構造化されたスプレッドシートに抽出しますが、そのデータを公式のAS9102の3フォーム形式に整形したり、バルーン図面を生成したりはしません。顧客が完全な形式のFAIRパッケージを要求する場合、この抽出結果をデータソースとして使用し、AS9102フォームに手動またはFAI専用ソフトウェアで入力することになります。このツールが不要にするのは、レポートのすべての測定値を、ダウンストリームで必要な形式に再入力するステップです。
製造品質業界は、検査方法を教えるツールの構築に10年を費やしてきました。しかし、検査後、つまりクリップボードが机に置かれ、測定値がデータになる必要があるときに何をするかを処理するツールが欠けていました。4つのレポートタイプ、コンプライアンスフレームワーク、そして検査データを請求書よりも抽出しにくくする寸法関係は、一度抽出されれば、そのデータをより価値あるものにします。 検査レポートの束をツールに投入し、列を定義して、データが再入力するよりも速く出力されるかどうかを確認してください。