Cómo extraer datos de informes de
inspección de calidad a Excel (2026)
Un ingeniero de calidad en un taller de mecanizado de precisión maneja aproximadamente 200 mediciones dimensionales por turno. Cada medición se encuentra en un informe de inspección en papel — un formulario 3 de Inspección de primera pieza, una hoja de Control de proceso en línea o una aprobación de inspección final — junto con un valor nominal, una banda de tolerancia (a veces tan ajustada como ±0.005"), un valor medido, una determinación de aprobado/rechazado, las iniciales del inspector y un código de no conformidad si la dimensión quedó fuera de especificación. Al final de la semana, todo debe estar en una sola hoja de cálculo: trazable, ordenable y lista para el análisis de tendencias que le indica al equipo de ingeniería qué dimensiones se están acercando a sus límites de tolerancia. La industria manufacturera dedicó la última década a crear aplicaciones de inspección que digitalizan el acto de realizar una inspección. Lo que nunca resolvió es qué sucede con los datos después de que la inspección se completa.

Conclusiones clave
- La manufactura dedicó una década a digitalizar cómo se realizan las inspecciones — y luego dejó los datos varados en cuatro formatos de informes incompatibles que todos deben alimentar las mismas columnas de la hoja de cálculo.
- Una lectura dimensional de 1.2503" no significa nada por sí sola: se convierte en datos auditables solo cuando se combina con su valor nominal, banda de tolerancia, aprobado/rechazado, ID del calibre e inspector — sin embargo, el OCR basado en plantillas extrae cada campo como un recuadro aislado, descartando las relaciones que dan a las mediciones su valor de cumplimiento.
- ImageToTable.ai lee el significado del campo en lugar de la posición en la página — defina sus 14 columnas una vez, y la misma extracción obtiene datos dimensionales de un PDF de formulario 3 AS9102, una hoja de verificación manuscrita y un certificado de proveedor escaneado en columnas idénticas en una sola pasada.
Cuatro tipos de inspección, cuatro estructuras de datos diferentes
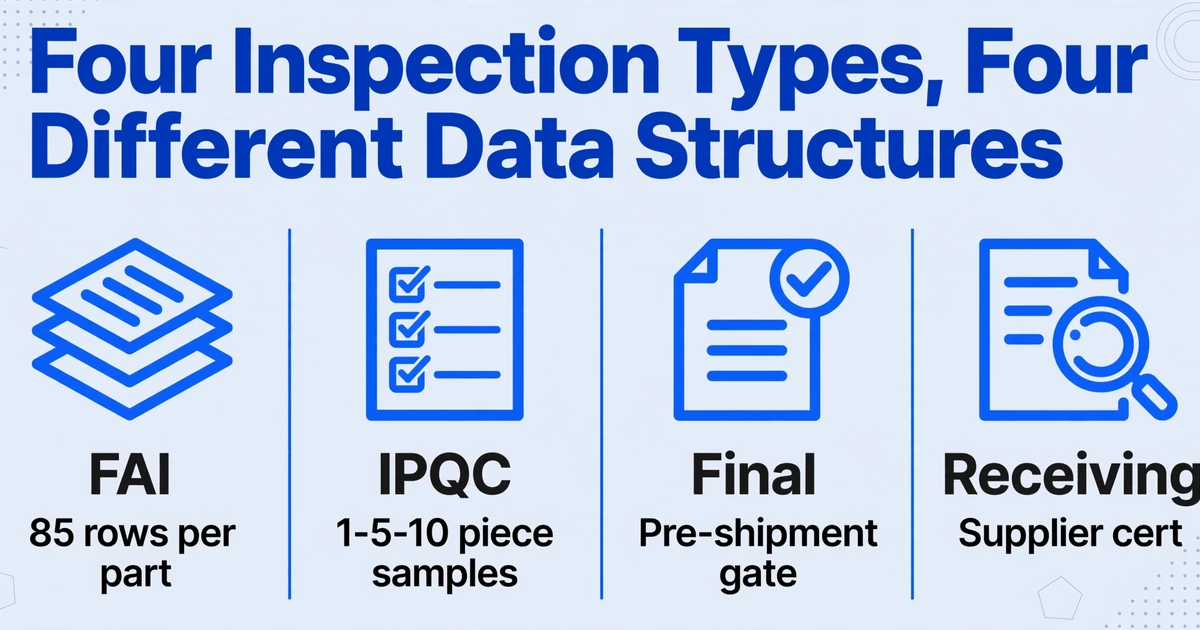
Parte de la razón por la que la extracción de informes de inspección resiste la automatización es que la "inspección" no es un solo tipo de documento. Una sola celda de fabricación genera al menos cuatro formatos de informe distintos en un ciclo de producción típico, cada uno diseñado para una parte interesada diferente en una etapa diferente:
Inspección de primera pieza
Se realiza en la primera ejecución de producción de una pieza nueva o revisada. Según la norma AS9102, un informe FAI abarca tres formularios: Responsabilidad del número de pieza (Formulario 1), Responsabilidad del producto para materiales y procesos especiales (Formulario 2) y Responsabilidad de las características (los resultados dimensionales) (Formulario 3). El Formulario 3 es el más extenso: cada característica de diseño en el dibujo recibe un número de globo único, y el inspector registra la especificación, la tolerancia, la medición real y el resultado de aprobado/rechazado para cada una. Un solo soporte aeroespacial con 85 anotaciones de dibujo produce un informe de inspección de 85 filas antes de que se envíe el primer lote de producción.
Control de proceso en línea (IPQC)
Se realiza en los puntos de control durante la producción: después de una operación de mecanizado crítica, antes de un paso de recubrimiento o en un cambio de turno. El formulario suele ser una hoja de verificación de una página con campos para el número de orden de producción, la estación de trabajo, las mediciones de muestra (1-5-10 piezas), las notas de tendencia ("los valores están subiendo") y la disposición inmediata. Estos son los formularios que con mayor probabilidad se escriben a mano en el piso de producción y se ingresan en una hoja de cálculo más tarde, a veces horas después, a veces nunca.
Inspección final
El control previo al envío. Confirma que todas las operaciones requeridas están completas, que todas las no conformidades están resueltas y que se registra la trazabilidad del lote. Los campos incluyen: número de pieza, revisión del dibujo, resultados dimensionales finales, resultado de aprobado/rechazado de la inspección visual, referencia del certificado de conformidad y firma del inspector. Según la cláusula 8.6 de la ISO 9001:2015, el informe debe identificar a la autoridad responsable de la liberación, lo que significa que el nombre y la fecha del inspector deben estar presentes y ser trazables.
Inspección de recepción
La materia prima entrante o los componentes comprados se verifican contra la orden de compra y el certificado de material. Campos clave: nombre del proveedor, número de orden de compra, número de pieza, cantidad recibida, tamaño de la muestra inspeccionada, verificaciones dimensionales, número de certificado de material, número de lote térmico y disposición de aceptación. Si el proveedor envió un formato de certificado diferente al del mes pasado, el diseño cambia, pero los datos que necesita rastrear son los mismos.
Cuatro documentos distintos. Cuatro formatos de diseño diferentes, a menudo de cuatro fuentes distintas: su sistema interno de FAI genera el Formulario 3 como un PDF mecanografiado, el supervisor de piso le entrega una hoja de control de IPQC escrita a mano, el inspector final exporta un informe desde una aplicación de QMS, y el empleado de recepción adjunta un certificado de proveedor escaneado. Sin embargo, la hoja de cálculo final —la que el gerente de calidad utiliza para los informes de tendencias mensuales y la evidencia de cumplimiento del cliente— necesita que los cuatro contribuyan a las mismas columnas. Ese desajuste entre la variedad de formatos aguas arriba y la consistencia de columnas aguas abajo es el desafío central de la extracción.
Por qué los datos de informes de inspección son más difíciles de extraer que una factura
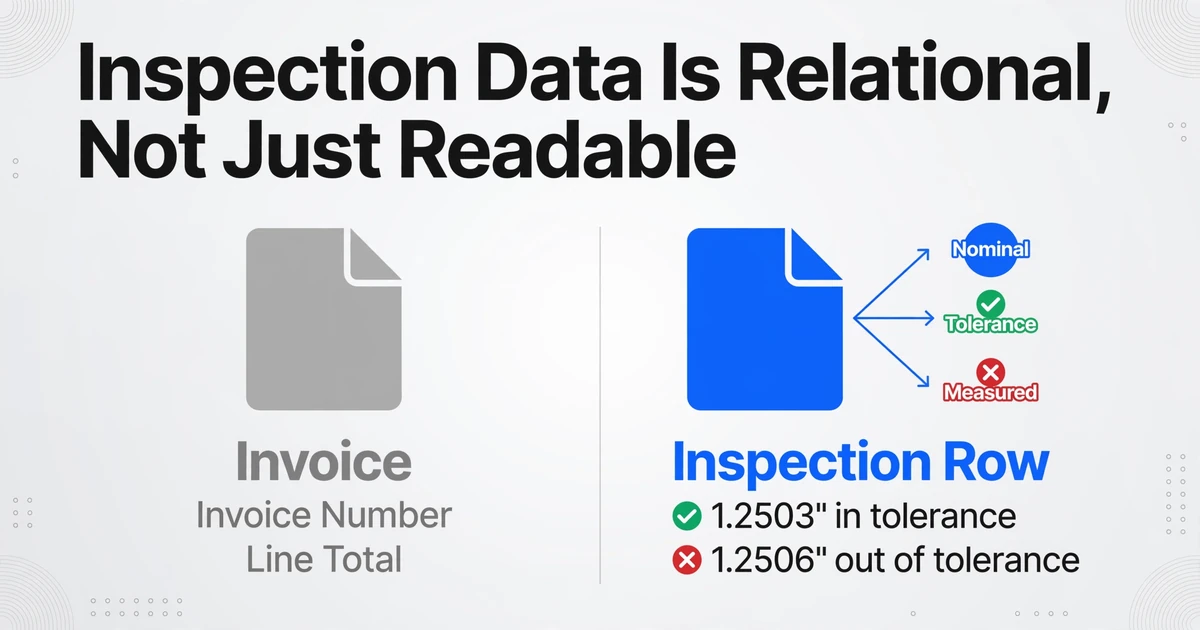
La extracción de facturas es una lectura directa: número de factura, fecha, nombre del proveedor, partidas, total. Los campos son valores autocontenidos: encuentra el número y lo copia. Los datos de inspección no funcionan así. Cada dato existe en una relación con al menos otros tres valores, y el significado de un número depende por completo de su contexto.
Tomemos una fila de medición dimensional. Un valor de 1.2503" no significa nada por sí solo. Solo cobra sentido cuando usted sabe que el nominal es 1.2500", la tolerancia es ±0.0005", y el límite superior de especificación es por lo tanto 1.2505". Una lectura de 1.2503" está dentro de la tolerancia: aprobado. Una lectura de 1.2506" en la siguiente pieza del lote está fuera de tolerancia: reprobado, y usted necesita registrar una no conformidad. La extracción no se trata solo de leer números de una página. Se trata de entender cuál número es el nominal, cuál es la banda de tolerancia y cuál es la medición real —y luego aplicar una lógica de aprobado/reprobado que está implícita en la estructura del documento pero rara vez se declara explícitamente.
Añada los datos secundarios que anclan cada inspección a un marco de cumplimiento:
- Números de Gage R&R — el análisis del sistema de medición que precedió a la inspección. Según la AIAG MSA 4.ª Edición, un estudio de Gage R&R con un valor de %R&R inferior al 10% es aceptable; del 10-30% es condicionalmente aceptable. Ese ID de gage y su fecha de estudio deben viajar con la medición para satisfacer un envío de PPAP o una auditoría de ISO 9001.
- Códigos de no conformidad — cuando una medición falla, el inspector asigna una severidad: Crítico (riesgo de seguridad, impacto regulatorio, retiro potencial), Mayor (impacto significativo en la calidad, no inmediatamente peligroso) o Menor (aislado, de procedimiento). La clasificación determina la ruta de escalamiento y debe poder extraerse junto con la medición misma.
- Certificado de material y números de lote de calor — campos de trazabilidad que vinculan un resultado dimensional de vuelta al proveedor de materia prima y al lote. Según la ISO 9001:2015, Cláusula 8.5.2, las organizaciones deben mantener registros que permitan la trazabilidad completa desde el material entrante hasta el producto final.
- Identificación y firma del inspector — que puede ser un nombre mecanografiado en un Formulario 3 de FAI, una inicial garabateada en una hoja de proceso en línea escrita a mano, o un bloque de firma digital en un PDF de inspección final. Tres representaciones diferentes del mismo campo de datos.
El problema de la escritura manual agrava todo esto. A pesar de una década de iniciativas de "fabricación sin papel", la realidad en el taller de muchas plantas —especialmente talleres mecánicos y fabricantes pequeños y medianos— es que las inspecciones en proceso todavía se registran en tablillas. El inspector mide la pieza, anota el resultado, marca Pasa o Falla y firma la hoja. Ese papel luego viaja a un escritorio donde alguien vuelve a teclear cada medición en una hoja de cálculo de seguimiento. Dos personas haciendo la misma entrada de datos: una vez en papel, una vez en Excel. Con 200 mediciones por turno, eso equivale a unos 40 minutos de retranscripción al día — trabajo que no aporta ningún conocimiento de calidad.
En r/manufacturing, los gerentes de taller describen la misma brecha en los registros de inspección y mantenimiento: "La mitad de las veces, las cosas se arreglan y nunca se anotan, o alguien garabatea notas en papel y nunca llegan a la hoja". Cuando la entrada de datos depende de que alguien encuentre tiempo al final de un turno ocupado, algunos datos nunca se ingresan — y lo que sí se ingresa es vulnerable a errores de transcripción.
AS9102, PPAP y los datos de cumplimiento que no puede omitir
Para los fabricantes que abastecen a clientes aeroespaciales, automotrices o de defensa, la extracción de datos de inspección no es opcional — es un requisito contractual con campos de datos específicos dictados por estándares de la industria. Dos marcos dominan:
AS9102 — Inspección de primera pieza aeroespacial
El estándar SAE AS9102 rige la FAI en la fabricación aeroespacial. Un paquete FAIR completo siempre incluye los tres formularios, y grandes contratistas principales como Lockheed Martin y Northrop Grumman publican requisitos complementarios que hacen obligatorios ciertos campos Condicionalmente Requeridos. El Formulario 3 — Responsabilidad de Características — es donde residen los datos de inspección dimensional. Cada fila debe incluir: número de característica (vinculado al dibujo con globos), ubicación de referencia en el dibujo, designador de característica (clave/crítica), especificación y tolerancia, resultado medido, determinación de pasa/falla, método de inspección e ID del calibre. Si una pieza tiene 150 anotaciones en el dibujo, el informe dimensional de la FAI tiene 150 filas antes de contar cualquier documentación de no conformidad.
PPAP — Proceso de aprobación de piezas de producción
Definido por la AIAG, el PPAP es el marco de aprobación estandarizado de la industria automotriz con 18 elementos requeridos. El Elemento 9 — Resultados Dimensionales — exige un diseño dimensional completo de la pieza con mediciones correlacionadas con un dibujo con globos. La práctica de la industria requiere un mínimo de seis piezas de muestra del primer lote de producción. El Elemento 8 — Análisis de Sistemas de Medición — requiere estudios Gage R&R para cada sistema de medición referenciado en los resultados dimensionales, con criterios de aceptación definidos en el manual MSA de la AIAG (%R&R ≤10% aceptable, 10-30% condicional, >30% inaceptable). Cuando un envío de PPAP incluye 85 referencias dimensionales medidas en 6 piezas, los datos brutos por sí solos producen 510 celdas — y cada una de ellas debe ser trazable a un número de globo, ID de calibre e inspector específicos.
La consecuencia de omitir un campo no es solo una hoja de cálculo incompleta: es un envío de PPAP rechazado que puede retrasar el lanzamiento de la producción. Para un proveedor de nivel 2 que envía componentes de pinzas de freno a un proveedor de nivel 1, un paquete de PPAP devuelto por falta de trazabilidad de calibres puede retrasar la fecha de inicio de producción por semanas. Los campos de datos no son negociables; están definidos por los requisitos de calidad del cliente y la norma aplicable. Su flujo de extracción debe capturarlos todos, sin importar el formato en el que aparezcan.
Las estimaciones de la industria sitúan una inspección de primera pieza manual en aproximadamente 6 horas para documentarla por completo, y eso antes de que el operador de CMM dedique otras 2 a 4 horas a volver a teclear los resultados de medición en una hoja de cálculo para el envío de PPAP. Para una pinza de freno con 150 características medidas en 6 piezas de muestra, eso son 900 celdas de datos transcritas a mano. Para talleres sin software automatizado de FAI, el paso de transcripción es donde reside el cuello de botella, no en ejecutar el programa de CMM, sino en trasladar los datos de la salida de la máquina al paquete de envío.
Paso a paso: de los informes de inspección a una hoja de cálculo lista para análisis
Este es el flujo de trabajo para convertir los informes de inspección, de los cuatro tipos y múltiples formatos, en un único conjunto de datos estructurado que pueda analizar, filtrar y enviar para cumplimiento normativo.
1. Defina sus columnas de seguimiento una sola vez
Decida qué puntos de datos son importantes en todos los tipos de inspección. Para una hoja de cálculo de seguimiento de calidad en fabricación que cumpla tanto con el análisis de tendencias interno como con los requisitos de cumplimiento AS9102/PPAP, su conjunto de columnas podría verse así:
| Nombre de la columna | Qué captura | Referencia de cumplimiento |
|---|---|---|
| Número de pieza | La pieza o el ensamblaje que se inspecciona | AS9102 Formulario 1, Campo 1 (Obligatorio) |
| Revisión del dibujo | Revisión del dibujo de ingeniería contra la que se realiza la inspección | AS9102 Formulario 1, Campo 5 (Obligatorio) |
| N.º de característica | Número de globo del dibujo que vincula la medición con la especificación | AS9102 Formulario 3, Campo 8 (Obligatorio) |
| Dimensión / Característica | Lo que se mide (p. ej., «Diámetro del agujero Ø12.0») | AS9102 Formulario 3, Campo 10 |
| Nominal | El valor objetivo | AS9102 Formulario 3, Campo 11 |
| Tolerancia superior | Límite superior de especificación (o tolerancia bilateral) | AS9102 Formulario 3, Campo 11 |
| Tolerancia inferior | Límite inferior de especificación | AS9102 Formulario 3, Campo 11 |
| Valor medido | Resultado real de la inspección para esta muestra | AS9102 Formulario 3, Campo 12 (Obligatorio) |
| Aprobado / No aprobado | Determinación según la banda de tolerancia | AS9102 Formulario 3, Campo 12 |
| Fecha de inspección | Cuándo se tomó la medición | ISO 9001:2015 Cláusula 8.6 trazabilidad |
| Inspector | Nombre o identificación de la persona que realizó la medición | AS9102 Formulario 1, Campo 20 (Obligatorio) |
| ID del calibrador | Identificador del equipo de medición: vincula los registros de calibración y MSA | AS9102 Formulario 3, Campo 13; PPAP Elemento 8 |
| Código NC | Clasificación de no conformidad (Crítica / Mayor / Menor) | AS9102 Formulario 3, Campo 14 |
| Disposición | Qué sucedió: Aceptar / Retrabajar / Desechar / Usar tal cual (desviación) | ISO 9001:2015 Cláusula 8.7 |
| Tipo de inspección | Inspección de primera pieza / Control de proceso en línea / Final / Recepción: para filtrar por etapa | Seguimiento interno |
Estos nombres de columna se convierten en los encabezados de su hoja de cálculo final. La idea clave: usted los define una vez y los aplica a todos los informes de inspección que cargue, sin importar si el informe es un PDF del Formulario 3 AS9102, una hoja de control de proceso escrita a mano o un certificado escaneado de un proveedor. La herramienta lee cada documento para encontrar lo que pide cada nombre de columna, haciendo coincidir por el significado del campo (p. ej., «Valor medido») en lugar de por su ubicación en la página. Este enfoque, conocido como Extracción de Columnas Personalizadas, es fundamentalmente diferente de la OCR basada en plantillas que requiere dibujar un recuadro alrededor del mismo campo en cada formulario. Usted especifica qué datos desea; la IA los localiza dondequiera que aparezcan en cada documento.
2. Cargue sus informes de inspección
Cargue los informes: PDF, escaneos o fotos de hojas escritas a mano. Las mismas definiciones de columna se aplican tanto si procesa un informe de Inspección de primera pieza como si procesa una semana de hojas de control de proceso en línea de tres turnos diferentes. Los cuatro tipos de inspección alimentan la misma estructura de columnas.
3. Extraiga y exporte
La IA lee cada documento, localiza los valores que coinciden con sus definiciones de columna y completa la hoja de cálculo. Usted obtiene una fila por característica medida, con las catorce columnas completadas a partir del formulario del que provenga la medición. Exporte a Excel y tendrá un conjunto de datos completo: no una transcripción, no una plantilla que aún deba completar.
Defina sus columnas de seguimiento de inspección, cargue informes y exporte un conjunto de datos completo.
Lo que los datos le revelan una vez que están en un solo lugar
Llevar los datos de inspección a Excel no es el punto final: es el requisito previo para el trabajo que realmente mejora la calidad. Un conjunto de datos estructurado permite un análisis que resulta poco práctico cuando las mediciones están dispersas en formularios en papel y PDFs aislados:
Detección de desviación dimensional
Cuando el diámetro del agujero Ø12.00 ±0.05 muestra valores de 11.98, 11.97, 11.965, 11.96 en cuatro turnos consecutivos, la tendencia es clara semanas antes de que una pieza falle realmente la inspección. El formato condicional de Excel en la columna de Valor medido en relación con la banda de tolerancia — o un simple gráfico de control que represente cada medición frente a los límites de especificación superior e inferior — saca a la luz esta desviación. Usted detecta el desgaste de la herramienta o el cambio térmico antes de que produzca piezas defectuosas, no después.
Cuadros de mando de calidad de proveedores
Los datos de inspección de recepción agregados por proveedor, número de pieza y rango de fechas producen una tasa de aprobación/rechazo por proveedor. Un proveedor cuya tasa de aprobación dimensional cae del 98% al 91% en dos meses desencadena una solicitud de acción correctiva antes de que un evento de parada de línea lo fuerce. Los datos ya están en sus informes de inspección de recepción; solo necesitan ser extraíbles y comparables entre lotes.
Comprobaciones de repetibilidad del inspector
Cuando el Inspector A registra sistemáticamente mediciones 0.0003" más altas que el Inspector B en la misma pieza y con el mismo calibre, los datos señalan un sesgo sistemático — no un problema de la pieza, no un problema del calibre, sino una diferencia en la técnica de medición. Este es el tipo de señal que desaparece cuando los datos permanecen en papel. En una hoja de cálculo estructurada, una tabla dinámica por inspector y dimensión revela estos patrones en segundos.
Trazabilidad lista para auditoría
Un auditor de ISO 9001 solicita el historial de inspección de la Pieza# 2407-B de los últimos seis meses, incluidos los ID de calibre, los nombres de los inspectores y las disposiciones de no conformidad. Con los datos en una sola hoja de cálculo, usted filtra por Número de pieza, selecciona el rango de fechas y exporta un PDF. Sin ellos, está guiando al auditor a través de archivadores y esperando que no falte nada.
Estos análisis no requieren software SPC especializado ni una plataforma QMS. Se ejecutan con funciones de Excel — tablas dinámicas, formato condicional, líneas de tendencia — que los ingenieros de calidad ya utilizan. El cuello de botella nunca ha sido el análisis. Ha sido extraer los datos brutos de los formularios en papel y llevarlos a una sola tabla.
Preguntas frecuentes
¿Puede leer hojas de inspección escritas a mano?
Sí, aunque con una salvedad importante: la legibilidad de la escritura importa. Los números en mayúsculas claros y las abreviaturas estándar se extraen de forma fiable. La escritura cursiva densa, las copias carbón manchadas o las mediciones apretadas en los márgenes reducirán la precisión. Para la típica hoja de control de taller —formulario impreso, números escritos a mano en casillas etiquetadas, Pass o Fail marcados con un círculo— la extracción funciona bien. Cuanto más clara sea la escritura, mayor será la precisión. Para dimensiones críticas en un Formulario 3 de AS9102, un informe mecanografiado o generado digitalmente siempre producirá una extracción más fiable que un equivalente escrito a mano.
¿Entiende bandas de tolerancia como ±0.005" o tolerancias asimétricas?
La herramienta extrae lo que muestra el documento para nominal, tolerancia superior y tolerancia inferior como campos separados. No calcula automáticamente pass/fail — usted obtiene los números brutos. Luego puede añadir una fórmula en Excel (=IF(AND(Measured>=Lower, Measured<=Upper),"Pass","Fail")) o, si necesita que la extracción también realice la evaluación pass/fail, configure una columna calculada que aplique la lógica. La diferencia es que la IA lee la tolerancia del documento en lugar de que usted la escriba en una fórmula — la fuente de verdad permanece en el informe de inspección.
¿Puede manejar datos de Gage R&R integrados en informes de inspección?
Si el resumen de Gage R&R —ID del gage, fecha del estudio, valor %R&R— aparece como texto en el informe de inspección, puede extraerse junto con los datos de medición. Si el estudio de Gage R&R es un documento separado de 10 páginas, deberá cargarlo por separado y definir columnas para los campos de MSA que necesite. La herramienta asigna nombres de columnas al contenido del documento; no sigue referencias cruzadas entre documentos automáticamente.
¿Qué formatos de archivo acepta?
PDF, JPG, PNG, WebP y AVIF. Los formularios en papel escaneados funcionan como archivos PDF o de imagen. Las fotos de informes de inspección tomadas con un teléfono funcionan; solo asegúrese de que la imagen sea razonablemente nítida y esté bien iluminada, especialmente para documentos con valores de tolerancia en letra pequeña.
¿Puedo procesar por lotes los informes de inspección de una semana a la vez?
Sí. Suba todos los informes en un solo lote — ya sean 5 o 50 — con las mismas definiciones de columnas, y la herramienta los procesa juntos, generando una hoja de cálculo consolidada. Así se pasa de «una pila de papeleo del viernes por la tarde» a un conjunto de datos listo para tendencias en una sola sesión. Cada informe produce una o más filas; todas las filas comparten la misma estructura de columnas.
¿Genera un informe de inspección de primera pieza (FAIR) conforme a AS9102?
Extrae los datos de inspección a una hoja de cálculo estructurada; no formatea esos datos en el diseño oficial de tres formularios AS9102 ni genera dibujos con globos de referencia. Si su cliente requiere un paquete FAIR completamente formateado, usaría esta extracción como fuente de datos y luego completaría los formularios AS9102 manualmente o mediante software específico para FAI. Lo que elimina es el paso de volver a escribir cada medición del informe en el formato que necesite posteriormente.
La industria de calidad manufacturera ha dedicado una década a construir herramientas que le dicen cómo inspeccionar. Lo que ha faltado es una herramienta que maneje lo que ocurre después de la inspección — cuando la tabla de inspección llega al escritorio y las mediciones deben convertirse en datos. Los cuatro tipos de informes, los marcos de cumplimiento y las relaciones dimensionales que hacen que los datos de inspección sean más difíciles de extraer que una factura también los hacen más valiosos una vez extraídos. Deje caer una pila de informes de inspección en la herramienta, defina sus columnas y compruebe si los datos salen más rápido de lo que usted podría volver a escribirlos.