Como Extrair Dados de Relatórios de
Inspeção de Qualidade para o Excel (2026)
Um engenheiro de qualidade em uma oficina de usinagem de precisão lida com cerca de 200 medições dimensionais por turno. Cada medição está em um relatório de inspeção em papel — um formulário 3 de inspeção de primeira peça, uma folha de verificação de controle de processo em andamento ou uma aprovação de inspeção final — junto com um valor nominal, uma faixa de tolerância (às vezes tão apertada quanto ±0,005"), um valor medido, uma determinação de aprovado/reprovado, as iniciais do inspetor e um código de não conformidade se a dimensão ficou fora da especificação. No final da semana, tudo isso precisa estar em uma única planilha: rastreável, classificável e pronta para análise de tendências que informe à equipe de engenharia quais dimensões estão se aproximando dos limites de tolerância. A indústria de manufatura passou a última década construindo aplicativos de inspeção que digitalizam o ato de realizar uma inspeção. O que nunca resolveu é o que acontece com os dados depois que a inspeção é concluída.

Principais Conclusões
- A manufatura passou uma década digitalizando como as inspeções são realizadas — e depois deixou os dados isolados em quatro formatos de relatório incompatíveis que precisam alimentar as mesmas colunas de planilha.
- Uma leitura dimensional de 1,2503" não significa nada sozinha: ela se torna dado auditável apenas quando combinada com seu nominal, faixa de tolerância, aprovado/reprovado, ID do instrumento e inspetor — no entanto, o OCR baseado em modelo extrai cada campo como uma caixa isolada, descartando as relações que dão às medições seu valor de conformidade.
- O ImageToTable.ai lê o significado do campo em vez da posição na página — defina suas 14 colunas uma vez, e a mesma extração coleta dados dimensionais de um PDF AS9102 Formulário 3, uma folha de verificação manuscrita e um certificado de fornecedor digitalizado em colunas idênticas em uma única passada.
Quatro Tipos de Inspeção, Quatro Estruturas de Dados Diferentes
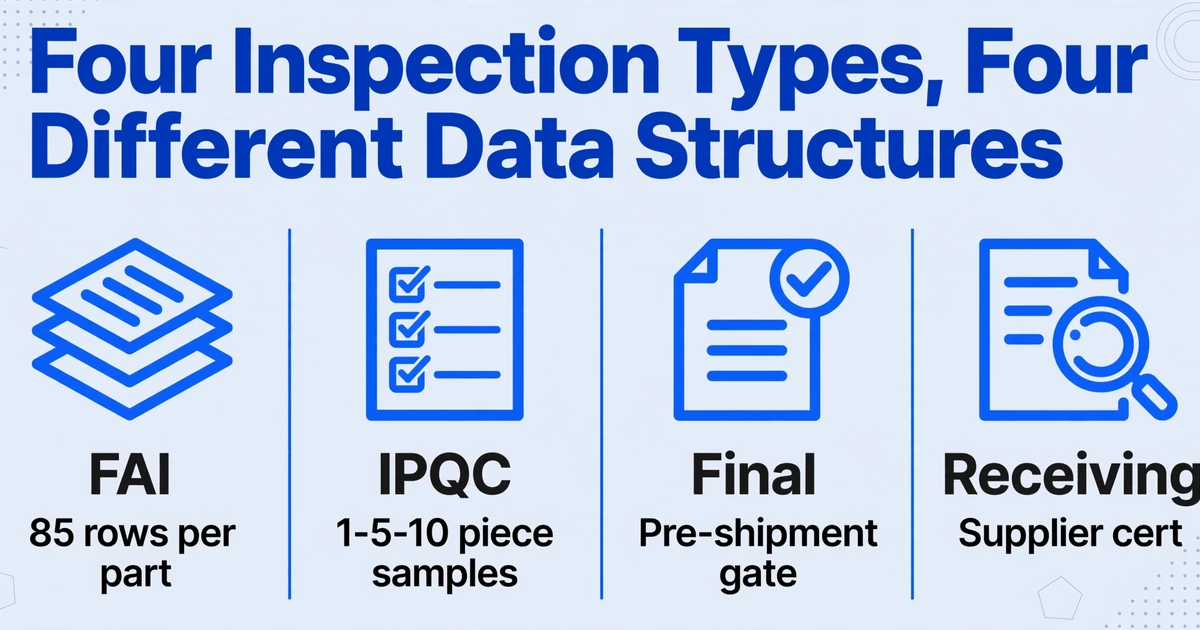
Parte do motivo pelo qual a extração de relatórios de inspeção resiste à automação é que "inspeção" não é um único tipo de documento. Uma única célula de manufatura gera pelo menos quatro formatos distintos de relatório em um ciclo de produção típico, cada um criado para um stakeholder diferente em uma etapa diferente:
Inspeção de Primeira Peça
Realizada na primeira execução de produção de uma peça nova ou revisada. Sob a norma AS9102, um relatório FAI abrange três formulários: Responsabilidade do Número da Peça (Formulário 1), Responsabilidade do Produto para materiais e processos especiais (Formulário 2) e Responsabilidade das Características — os resultados dimensionais (Formulário 3). O Formulário 3 é o mais pesado: cada característica de projeto no desenho recebe um número de balão exclusivo, e o inspetor registra a especificação, tolerância, medição real e aprovação/reprovação de cada uma. Um único suporte aeroespacial com 85 anotações de desenho produz um relatório de inspeção com 85 linhas antes do primeiro lote de produção ser enviado.
Controle de Processo em Andamento (IPQC)
Conduzido em pontos de controle durante a produção — após uma operação crítica de usinagem, antes de uma etapa de revestimento ou na troca de turno. O formulário é tipicamente uma folha de verificação de uma página com campos para número da ordem de produção, posto de trabalho, medições de amostra (1-5-10 peças), notas de tendência ("valores subindo") e disposição imediata. Esses são os formulários com maior probabilidade de serem preenchidos à mão no chão de fábrica e inseridos em uma planilha depois — às vezes horas depois, às vezes nunca.
Inspeção Final
A porta de pré-embarque. Confirma que todas as operações necessárias foram concluídas, todas as não conformidades foram resolvidas e a rastreabilidade ao lote está registrada. Os campos incluem: número da peça, revisão do desenho, resultados dimensionais finais, aprovação/reprovação da inspeção visual, referência do certificado de conformidade e assinatura do inspetor. Sob a ISO 9001:2015 Cláusula 8.6, o relatório deve identificar a autoridade responsável pela liberação — ou seja, o nome e a data do inspetor devem estar presentes e rastreáveis.
Inspeção de Recebimento
Matéria-prima recebida ou componentes comprados verificados contra a ordem de compra e o certificado do material. Campos principais: nome do fornecedor, número da ordem de compra, número da peça, quantidade recebida, tamanho da amostra inspecionada, verificações dimensionais, número do certificado do material, número do lote térmico e disposição de aceitação. Se o fornecedor enviou um formato de certificado diferente do mês passado, o layout muda — mas os dados que você precisa rastrear são os mesmos.
Quatro documentos diferentes. Quatro layouts de formulário diferentes, muitas vezes de quatro fontes distintas — seu sistema interno de FAI gera o Formulário 3 como um PDF digitado, o supervisor do chão de fábrica entrega uma folha de verificação de IPQC manuscrita, o inspetor final exporta um relatório de um aplicativo de QMS, e o funcionário do recebimento anexa uma certificação digitalizada do fornecedor. No entanto, a planilha final — aquela que o gerente de qualidade usa para relatórios de tendências mensais e evidências de conformidade com o cliente — precisa que todos os quatro contribuam para as mesmas colunas. Esse descompasso entre a variedade de formatos a montante e a consistência das colunas a jusante é o desafio central da extração.
Por que os dados de relatórios de inspeção são mais difíceis de extrair do que uma fatura
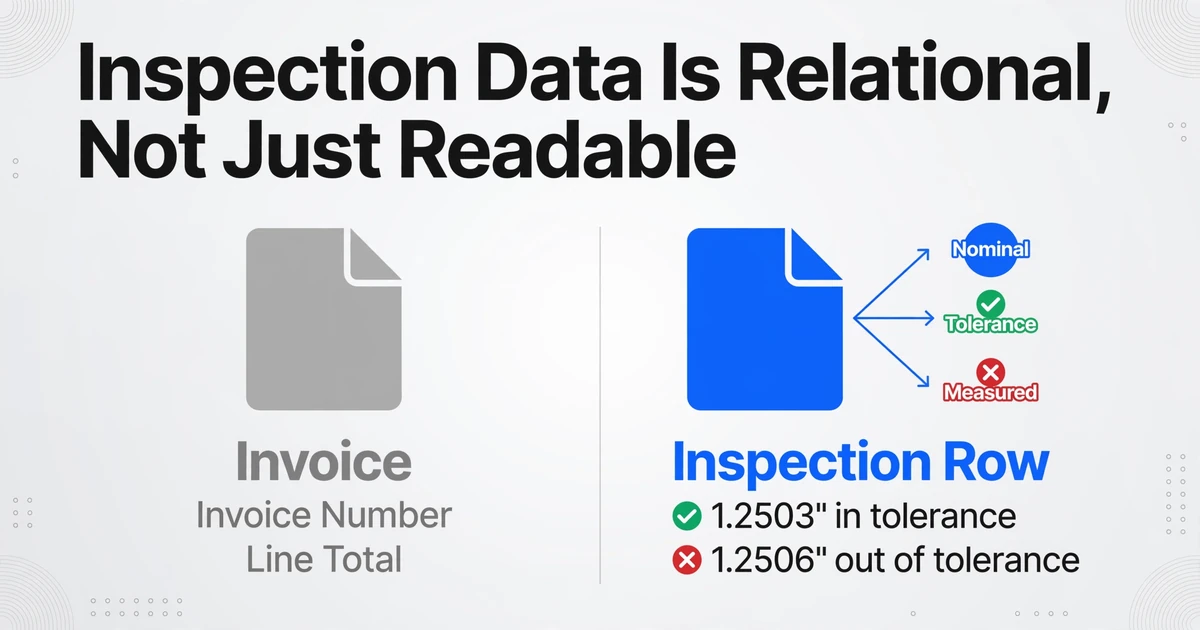
A extração de faturas é uma leitura direta: número da fatura, data, nome do fornecedor, itens de linha, total. Os campos são valores autônomos — você encontra o número e o copia. Os dados de inspeção não funcionam assim. Cada ponto de dado existe em uma relação com pelo menos outros três valores, e o significado de um número depende inteiramente do seu contexto.
Considere uma linha de medição dimensional. Um valor de 1.2503" não significa nada por si só. Ele só se torna significativo quando você sabe que o nominal é 1.2500", a tolerância é ±0.0005", e o limite superior de especificação é, portanto, 1.2505". Uma leitura de 1.2503" está dentro da tolerância — aprovado. Uma leitura de 1.2506" na próxima peça do lote está fora da tolerância — reprovado, e você precisa registrar uma não conformidade. A extração não se resume a ler números de uma página. Trata-se de entender qual número é o nominal, qual é a faixa de tolerância e qual é a medição real — e então aplicar uma lógica de aprovação/reprovação que é implícita na estrutura do documento, mas raramente declarada explicitamente.
Some os pontos de dados secundários que ancoram cada inspeção a um framework de conformidade:
- Números de Gage R&R — a análise do sistema de medição que precedeu a inspeção. De acordo com a AIAG MSA 4ª Edição, um estudo de Gage R&R com um valor de %R&R abaixo de 10% é aceitável; 10-30% é condicionalmente aceitável. Esse ID do instrumento e sua data de estudo precisam acompanhar a medição para atender a uma submissão de PPAP ou a uma auditoria de ISO 9001.
- Códigos de não conformidade — quando uma medição falha, o inspetor atribui uma severidade: Crítico (risco à segurança, impacto regulatório, recall potencial), Maior (impacto significativo na qualidade, não imediatamente perigoso) ou Menor (isolado, processual). A classificação determina o caminho de escalonamento e deve ser extraível junto com a própria medição.
- Certificado de material e números de lote de calor — campos de rastreabilidade que vinculam um resultado dimensional ao fornecedor da matéria-prima e ao lote. De acordo com a ISO 9001:2015, Cláusula 8.5.2, as organizações devem manter registros que permitam rastreabilidade completa desde o material recebido até o produto final.
- Identificação e assinatura do inspetor — que pode ser um nome digitado em um Formulário 3 de FAI, uma rubrica rabiscada em uma folha manuscrita de processo em andamento ou um bloco de assinatura digital em um PDF de inspeção final. Três representações diferentes do mesmo campo de dados.
O problema da escrita manual agrava tudo isso. Apesar de uma década de iniciativas de "manufatura sem papel", a realidade do chão de fábrica em muitas plantas — especialmente em oficinas mecânicas e fabricantes de pequeno e médio porte — é que as inspeções em andamento ainda são registradas em pranchetas. O inspetor mede a peça, anota o resultado, circula Aprovado ou Reprovado e assina a folha. Esse papel então viaja até uma mesa onde alguém redigita cada medição em uma planilha de rastreamento. Duas pessoas fazendo o mesmo lançamento de dados: uma vez no papel, uma vez no Excel. Em 200 medições por turno, isso representa cerca de 40 minutos de retranscrição por dia — trabalho que não agrega nenhum insight de qualidade.
No r/manufacturing, gerentes de oficina descrevem a mesma lacuna nos registros de inspeção e manutenção: "Metade das vezes, o problema é corrigido e nunca é anotado, ou alguém rabisca notas no papel, e isso nunca chega à planilha." Quando o lançamento de dados depende de alguém encontrar tempo no fim de um turno movimentado, alguns dados nunca são inseridos — e o que é inserido fica vulnerável a erros de transcrição.
AS9102, PPAP e os Dados de Conformidade Que Você Não Pode Ignorar
Para fabricantes que fornecem para clientes dos setores aeroespacial, automotivo ou de defesa, a extração de dados de inspeção não é opcional — é um requisito contratual com campos de dados específicos determinados por normas do setor. Duas estruturas dominam:
AS9102 — Inspeção de Primeira Peça Aeroespacial
A norma SAE AS9102 rege a Inspeção de Primeira Peça na manufatura aeroespacial. Um pacote completo de FAI sempre inclui os três formulários, e grandes empresas como a Lockheed Martin e a Northrop Grumman publicam requisitos complementares que tornam obrigatórios certos campos Condicionalmente Obrigatórios. O Formulário 3 — Responsabilidade de Características — é onde ficam os dados de inspeção dimensional. Cada linha deve incluir: número da característica (vinculado ao desenho com balões), localização de referência no desenho, designador da característica (chave/crítica), especificação e tolerância, resultado medido, determinação de aprovado/reprovado, método de inspeção e ID do instrumento de medição. Se uma peça tem 150 anotações no desenho, o relatório dimensional da FAI terá 150 linhas antes mesmo de contar qualquer documentação de não conformidade.
PPAP — Processo de Aprovação de Peça de Produção
Definido pela AIAG, o PPAP é a estrutura de aprovação padronizada do setor automotivo, com 18 elementos obrigatórios. O Elemento 9 — Resultados Dimensionais — exige um layout dimensional completo da peça com medições correlacionadas a um desenho com balões. A prática do setor exige um mínimo de seis peças de amostra do primeiro lote de produção. O Elemento 8 — Análise de Sistemas de Medição — exige estudos de Gage R&R para cada sistema de medição referenciado nos resultados dimensionais, com critérios de aceitação definidos no manual de MSA da AIAG (%R&R ≤10% aceitável, 10-30% condicional, >30% inaceitável). Quando uma submissão de PPAP inclui 85 chamadas dimensionais medidas em 6 peças, somente os dados brutos geram 510 células — e cada uma delas deve ser rastreável a um número de balão, ID de instrumento de medição e inspetor específicos.
A consequência de pular um campo não é apenas uma planilha incompleta — é uma submissão PPAP rejeitada que pode atrasar o lançamento da produção. Para um fornecedor Tier-2 que envia componentes de pinça de freio para um Tier-1, um pacote PPAP devolvido por falta de rastreabilidade de gage pode adiar a data de início da produção em semanas. Os campos de dados não são negociáveis; eles são definidos pelos requisitos de qualidade do cliente e pela norma aplicável. Seu fluxo de extração precisa capturar todos eles — independentemente do formato em que aparecerem.
Estimativas do setor indicam que uma inspeção de primeira peça manual leva cerca de 6 horas para ser totalmente documentada — e isso antes de o operador de CMM gastar mais 2–4 horas redigitando os resultados das medições em uma planilha para a submissão PPAP. Para uma pinça de freio com 150 características medidas em 6 peças de amostra, são 900 células de dados transcritas manualmente. Para oficinas sem software automatizado de FAI, a etapa de transcrição é onde está o gargalo — não na execução do programa de CMM, mas na transferência dos dados da saída da máquina para o pacote de submissão.
Passo a Passo: De Relatórios de Inspeção a uma Planilha Pronta para Análise
Este é o fluxo de trabalho para transformar relatórios de inspeção — em todos os quatro tipos e múltiplos formatos — em um único conjunto de dados estruturado que você pode analisar, filtrar e submeter para conformidade.
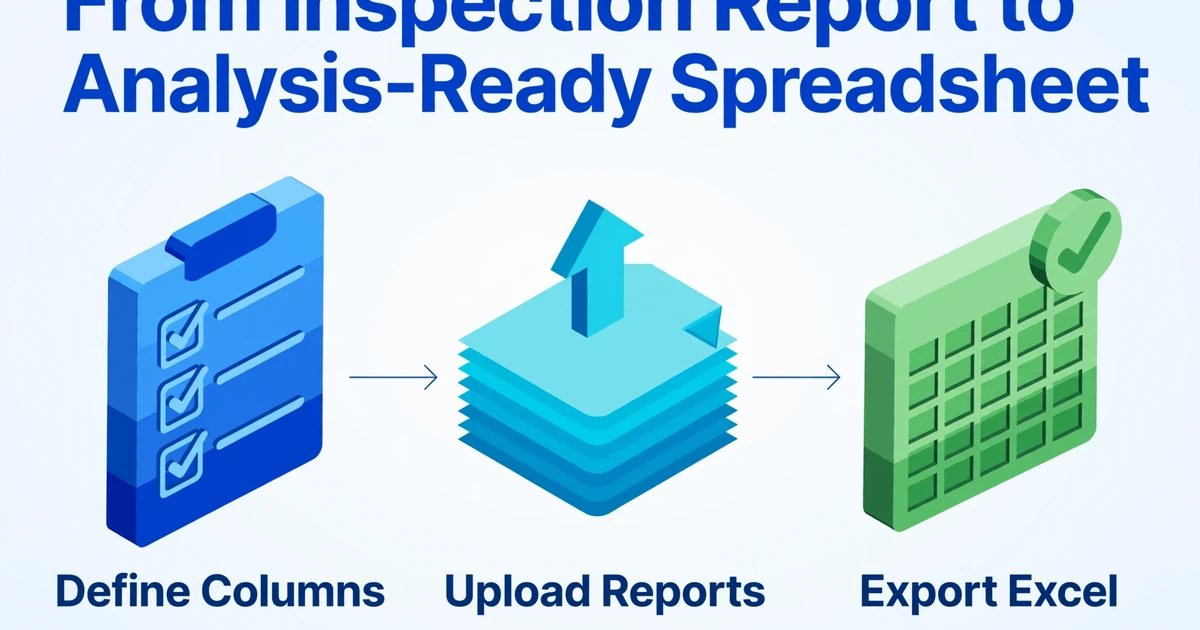
1. Defina suas colunas de rastreamento uma única vez
Decida quais pontos de dados são importantes em todos os tipos de inspeção. Para uma planilla de rastreamento de qualidade na manufatura que atenda tanto à análise de tendências interna quanto aos requisitos de conformidade AS9102/PPAP, seu conjunto de colunas pode ser assim:
| Nome da coluna | O que captura | Referência de conformidade |
|---|---|---|
| Número da Peça | A peça ou montagem que está sendo inspecionada | AS9102 Formulário 1, Campo 1 (Obrigatório) |
| Revisão do Desenho | Revisão do desenho de engenharia contra a qual a inspeção é realizada | AS9102 Formulário 1, Campo 5 (Obrigatório) |
| Nº da Característica | Número do balão no desenho, vinculando a medição à especificação | AS9102 Formulário 3, Campo 8 (Obrigatório) |
| Dimensão / Recurso | O que está sendo medido (ex.: "Diâmetro do furo Ø12.0") | AS9102 Formulário 3, Campo 10 |
| Nominal | O valor alvo | AS9102 Formulário 3, Campo 11 |
| Tolerância Superior | Limite superior de especificação (ou tolerância bilateral) | AS9102 Formulário 3, Campo 11 |
| Tolerância Inferior | Limite inferior de especificação | AS9102 Formulário 3, Campo 11 |
| Valor Medido | Resultado real da inspeção para esta amostra | AS9102 Formulário 3, Campo 12 (Obrigatório) |
| Aprovado / Reprovado | Determinação em relação à faixa de tolerância | AS9102 Formulário 3, Campo 12 |
| Data da Inspeção | Quando a medição foi realizada | Rastreabilidade ISO 9001:2015, Cláusula 8.6 |
| Inspetor | Nome ou ID da pessoa que realizou a medição | AS9102 Formulário 1, Campo 20 (Obrigatório) |
| Gage ID | Identificador do equipamento de medição — vincula-se aos registros de calibração e MSA | AS9102 Form 3, Campo 13; PPAP Elemento 8 |
| NC Code | Classificação de não conformidade (Crítico / Maior / Menor) | AS9102 Form 3, Campo 14 |
| Disposition | O que aconteceu: Aceitar / Retrabalhar / Sucatear / Usar como está (desvio) | ISO 9001:2015 Cláusula 8.7 |
| Inspection Type | Inspeção de primeira peça / Controle de processo em andamento / Final / Recebimento — para filtrar por etapa | Rastreamento interno |
Estos nomes de colunas se tornam os cabeçalhos da sua planilla final. A ideia principal: você os define uma vez e os aplica a todos os relatórios de inspeção que você carrega — independentemente de o relatório ser um PDF do Formulário 3 AS9102, uma planilla de controle de processo em andamento escrita à mano, ou uma certificação escaneada de um fornecedor. A ferramenta lê cada documento para encontrar o que cada nome de coluna está pedendo, combinando pelo que o campo significa (por exemplo, "Valor medido") em vez de onde ele está na página. Esta abordagem — conhecida como Extração de Colunas Personalizadas — é fundamentalmente diferente do OCR baseado em modelo que exige que você desenhe uma caixa ao redor do mesmo campo em cada formulário. Você especifica quais dados deseja; a IA os localiza onde aparecem em cada documento.
2. Carregue seus relatórios de inspeção
Carregue os relatórios — PDFs, escaneos ou fotos de planillas escritas à mano. As mesmas definições de colunas se aplicam se você está processando um relatório de Inspeção de primeira peça ou uma semana de planillas de controle de processo em andamento de três turnos diferentes. Todos os quatro tipos de inspeção alimentam a mesma estrutura de colunas.
3. Extrair e exportar
A IA lê cada documento, localiza valores que correspondem às suas definições de colunas e preenche a planilla. Você obtiene uma linha por característica medida, com todas as catorce colunas preenchidas a partir do formulário de onde ve veio a medição. Exporte para Excel e você terá um conjunto de dados completo — não uma transcrição, não um modelo que ainda precisa preencher.
Defina suas colunas de rastreo de inspeção, cargue relatórios e exporte um conjunto de dados completo.
O que os dados revelam quando estão em um só lugar
Colocar os dados de inspeção no Excel não é o objetivo final — é o pré-requisito para o trabalho que realmente melhora a qualidade. Um conjunto de dados estruturado permite análises que são impraticáveis quando as medições estão dispersas em formulários de papel e PDFs isolados:
Detecção de desvio dimensional
Quando o diâmetro do furo Ø12.00 ±0.05 apresenta valores de 11,98, 11,97, 11,965, 11,96 em quatro turnos consecutivos, a tendência fica clara semanas antes de uma peça realmente falhar na inspeção. A formatação condicional do Excel na coluna Valor Medido em relação à faixa de tolerância — ou um gráfico de controle simples que plota cada medição em relação aos limites de especificação superior e inferior — evidencia esse desvio. Você identifica o desgaste da ferramenta ou a variação térmica antes que ela gere refugo, não depois.
Scorecards de qualidade de fornecedores
Os dados de inspeção de recebimento agregados por fornecedor, número da peça e intervalo de datas produzem uma taxa de aprovação/reprovação por fornecedor. Um fornecedor cuja taxa de aprovação dimensional cai de 98% para 91% em dois meses aciona uma solicitação de ação corretiva antes que um evento de parada de linha force isso. Os dados já estão nos seus relatórios de inspeção de recebimento — eles só precisam ser extraíveis e comparáveis entre lotes.
Verificações de repetibilidade do inspetor
Quando o Inspetor A registra consistentemente medições 0,0003" maiores que o Inspetor B na mesma peça e com o mesmo instrumento, os dados sinalizam um viés sistemático — não é um problema da peça, não é um problema do instrumento, mas uma diferença na técnica de medição. Esse é o tipo de sinal que desaparece quando os dados permanecem no papel. Em uma planilha estruturada, uma tabela dinâmica por inspetor e dimensão revela esses padrões em segundos.
Rastreabilidade pronta para auditoria
Um auditor da ISO 9001 solicita o histórico de inspeção da Peça# 2407-B dos últimos seis meses, incluindo IDs dos instrumentos, nomes dos inspetores e disposições de não conformidade. Com os dados em uma única planilha, você filtra por Número da Peça, seleciona o intervalo de datas e exporta um PDF. Sem isso, você está conduzindo o auditor por arquivos físicos e torcendo para que nada esteja faltando.
Essas análises não exigem software SPC especializado ou uma plataforma QMS. Elas funcionam com funções do Excel — tabelas dinâmicas, formatação condicional, linhas de tendência — que os engenheiros da qualidade já utilizam. O gargalo nunca foi a análise. Tem sido extrair os dados brutos dos formulários de papel e colocá-los em uma única tabela.
FAQ
Consegue ler folhas de inspeção preenchidas à mão?
Sim, com uma ressalva importante: a legibilidade da caligrafia importa. Números claros em caixa alta e abreviações padrão são extraídos de forma confiável. Caligrafia cursiva densa, cópias carbono borradas ou medições espremidas nas margens reduzirão a precisão. Para a folha de verificação típica de chão de fábrica — formulário impresso, números manuscritos em caixas rotuladas, Pass ou Fail circulados — a extração funciona bem. Quanto mais limpa a caligrafia, maior a precisão. Para dimensões críticas em um Formulário 3 AS9102, um relatório digitado ou gerado digitalmente sempre produzirá extração mais confiável do que um equivalente manuscrito.
Ele entende faixas de tolerância como ±0.005" ou tolerâncias assimétricas?
A ferramenta extrai o que o documento mostra para nominal, tolerância superior e tolerância inferior como campos separados. Ela não calcula automaticamente pass/fail — você recebe os números brutos. Você pode então adicionar uma fórmula no Excel (=IF(AND(Measured>=Lower, Measured<=Upper),"Pass","Fail")) ou, se precisar que a extração também realize a avaliação pass/fail, configurar uma coluna calculada que aplique a lógica. A diferença é que a IA lê a tolerância do documento em vez de você digitá-la em uma fórmula — a fonte da verdade permanece no relatório de inspeção.
Ele consegue lidar com dados de Gage R&R incorporados em relatórios de inspeção?
Se o resumo do Gage R&R — ID do gage, data do estudo, valor %R&R — aparecer no relatório de inspeção como texto, ele pode ser extraído junto com os dados de medição. Se o estudo de Gage R&R for um documento separado de 10 páginas, você precisará enviá-lo separadamente e definir colunas para os campos de MSA necessários. A ferramenta mapeia nomes de colunas para o conteúdo do documento; ela não segue referências cruzadas entre documentos automaticamente.
Quais formatos de arquivo ele aceita?
PDF, JPG, PNG, WebP e AVIF. Formulários em papel escaneados funcionam como PDF ou imagem. Fotos de relatórios de inspeção tiradas com o celular funcionam — apenas certifique-se de que a imagem esteja razoavelmente nítida e bem iluminada, especialmente para documentos com valores de tolerância em fonte pequena.
Posso processar em lote uma semana inteira de relatórios de inspeção de uma vez?
Sim. Envie todos os relatórios em um único lote — sejam 5 ou 50 — com as mesmas definições de colunas, e a ferramenta os processa em conjunto, gerando uma planilha consolidada. É assim que você passa de "uma pilha de papelada de sexta à tarde" para um conjunto de dados pronto para análise em uma única sessão. Cada relatório produz uma ou mais linhas; todas as linhas compartilham a mesma estrutura de colunas.
Ele produz um FAIR em conformidade com a AS9102?
Ele extrai os dados de inspeção para uma planilha estruturada — não formata esses dados no layout oficial de três formulários da AS9102 nem gera desenhos com balões. Se o seu cliente exigir um pacote FAIR totalmente formatado, você usaria essa extração como fonte de dados e depois preencheria os formulários AS9102 manualmente ou com software específico para FAI. O que ele elimina é a etapa de redigitar cada medição do relatório no formato que você precisar a jusante.
A indústria de qualidade de manufatura passou uma década construindo ferramentas que dizem como inspecionar. O que faltava era uma ferramenta que lidasse com o que acontece depois da inspeção — quando a prancheta chega à mesa e as medições precisam virar dados. Os quatro tipos de relatório, os frameworks de conformidade e as relações dimensionais que tornam os dados de inspeção mais difíceis de extrair do que uma fatura também os tornam mais valiosos depois de extraídos. Jogue uma pilha de relatórios de inspeção na ferramenta, defina suas colunas e veja se os dados saem mais rápido do que você consegue redigitá-los.