So extrahieren Sie Qualitätsprüfungsdaten
aus Berichten in Excel (2026)
Ein Qualitätsingenieur in einer Präzisionsfertigung bearbeitet pro Schicht etwa 200 Maßprüfungen. Jede Messung steht auf einem Papierprüfbericht – einem Erstmusterprüfungs-Formular 3, einem Prozessprüfungsblatt oder einer Endprüfungsfreigabe – zusammen mit einem Nennwert, einem Toleranzbereich (manchmal so eng wie ±0,005"), einem Messwert, einer Gut/Schlecht-Bewertung, den Initialen des Prüfers und einem Abweichungscode, falls das Maß außerhalb der Spezifikation lag. Am Ende der Woche muss alles in einer Tabellenkalkulation landen: rückverfolgbar, sortierbar und bereit für Trendanalysen, die dem Ingenieurteam zeigen, welche Maße sich in Richtung ihrer Toleranzgrenzen bewegen. Die Fertigungsindustrie hat im letzten Jahrzehnt Prüf-Apps entwickelt, die den Vorgang der Prüfung digitalisieren. Was sie nie gelöst hat, ist die Frage, was mit den Daten nach der Prüfung passiert.

Wichtigste Erkenntnisse
- Die Fertigungsindustrie hat ein Jahrzehnt damit verbracht, die Durchführung von Prüfungen zu digitalisieren – und die Daten dann in vier inkompatiblen Berichtsformaten zurückgelassen, die alle dieselben Tabellenspalten speisen müssen.
- Ein Maßwert von 1,2503" bedeutet allein nichts: Er wird nur dann zu prüfbaren Daten, wenn er mit seinem Nennwert, Toleranzbereich, Gut/Schlecht-Status, Messmittel-ID und Prüfer verknüpft ist – doch vorlagenbasierte OCR extrahiert jedes Feld als isolierte Box und verwirft die Beziehungen, die Messungen ihren Konformitätswert verleihen.
- ImageToTable.ai liest die Feldbedeutung statt der Seitenposition – definieren Sie Ihre 14 Spalten einmal, und dieselbe Extraktion überführt Maßdaten aus einem AS9102-Formular-3-PDF, einem handschriftlichen Prüfblatt und einem gescannten Lieferantenzertifikat in einem Durchgang in identische Spalten.
Vier Prüfarten, vier unterschiedliche Datenstrukturen
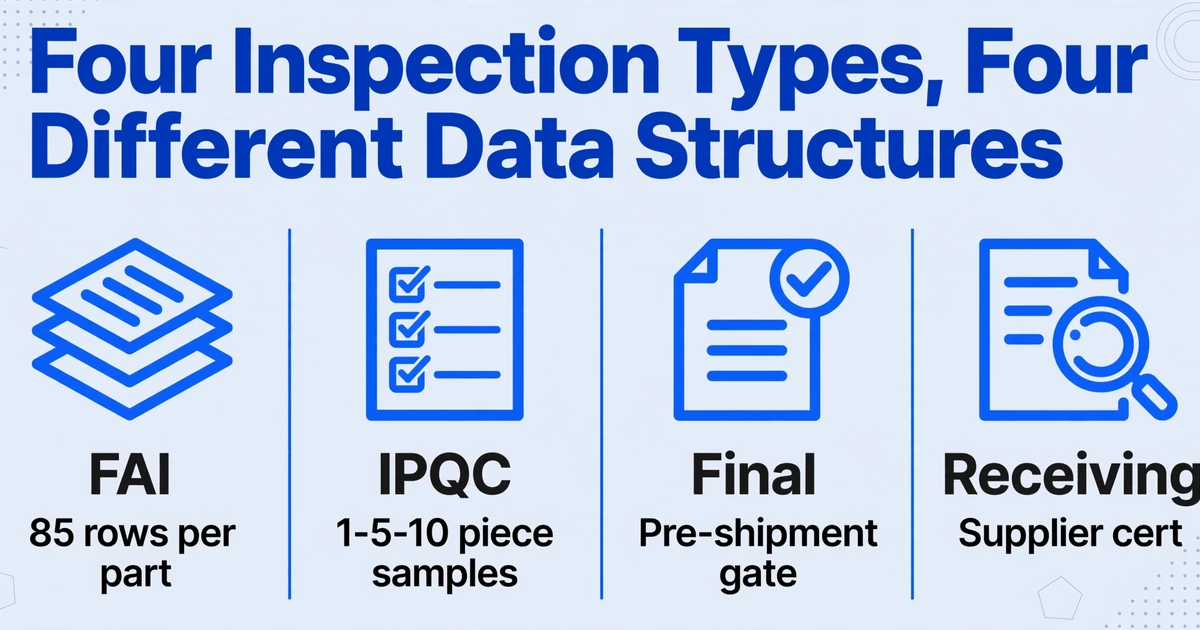
Ein Grund, warum sich die Extraktion von Prüfberichten einer Automatisierung widersetzt, ist, dass „Prüfung“ nicht ein Dokumenttyp ist. Eine einzelne Fertigungszelle erzeugt in einem typischen Produktionszyklus mindestens vier verschiedene Berichtsformate, die jeweils für einen anderen Stakeholder in einer anderen Phase entwickelt wurden:
Erstmusterprüfung (FAI)
Wird beim ersten Produktionslauf eines neuen oder überarbeiteten Teils durchgeführt. Gemäß der Norm AS9102 umfasst ein FAI-Bericht drei Formulare: Teilenummer-Nachverfolgung (Formular 1), Produkt-Nachverfolgung für Materialien und Sonderprozesse (Formular 2) und Merkmal-Nachverfolgung – die Maßergebnisse (Formular 3). Formular 3 ist das umfangreichste: Jedes Konstruktionsmerkmal auf der Zeichnung erhält eine eindeutige Ballonnummer, und der Prüfer dokumentiert für jedes Merkmal die Spezifikation, Toleranz, Ist-Messung und bestanden/nicht bestanden. Eine einzelne Luftfahrt-Halterung mit 85 Zeichnungsanmerkungen erzeugt einen Prüfbericht mit 85 Zeilen, bevor die erste Produktionscharge versendet wird.
Prozessprüfung (IPQC)
Wird an Kontrollpunkten während der Produktion durchgeführt – nach einer kritischen Bearbeitungsoperation, vor einem Beschichtungsschritt oder bei einem Schichtwechsel. Das Formular ist typischerweise ein einseitiges Prüfblatt mit Feldern für Produktionsauftragsnummer, Arbeitsplatz, Stichprobenmessungen (1-5-10 Teile), Trendnotizen („Werte steigen“) und sofortige Entscheidung. Diese Formulare werden am ehesten in der Fertigung von Hand ausgefüllt und später in eine Tabellenkalkulation übertragen – manchmal Stunden später, manchmal nie.
Endprüfung
Das Tor vor dem Versand. Bestätigt, dass alle erforderlichen Vorgänge abgeschlossen sind, alle Abweichungen behoben sind und die Rückverfolgbarkeit zu Charge/Partie dokumentiert ist. Zu den Feldern gehören: Teilenummer, Zeichnungsrevision, endgültige Maßergebnisse, Sichtprüfung bestanden/nicht bestanden, Referenz auf das Konformitätszertifikat und Unterschrift des Prüfers. Gemäß ISO 9001:2015 Abschnitt 8.6 muss der Bericht die für die Freigabe verantwortliche Stelle ausweisen – das bedeutet, dass Name und Datum des Prüfers vorhanden und rückverfolgbar sein müssen.
Wareneingangsprüfung
Eingehendes Rohmaterial oder gekaufte Komponenten werden gegen den Bestellauftrag und das Materialzertifikat geprüft. Wichtige Felder: Lieferantenname, Bestellnummer, Teilenummer, erhaltene Menge, geprüfte Stichprobengröße, Maßprüfungen, Materialzertifikatsnummer, Chargennummer und Annahmeentscheidung. Wenn der Lieferant letzten Monat ein anderes Zertifikatsformat gesendet hat, ändert sich das Layout – aber die Daten, die Sie verfolgen müssen, sind dieselben.
Vier verschiedene Dokumente. Vier verschiedene Formularlayouts, oft aus vier verschiedenen Quellen – Ihr internes FAI-System erzeugt Formular 3 als getipptes PDF, der Meister im Werk übergibt Ihnen eine handschriftliche IPQC-Prozessprüfung, der Endprüfer exportiert einen Bericht aus einer QMS-App und der Wareneingangsmitarbeiter hängt ein gescanntes Lieferantenzertifikat an. Doch die nachgelagerte Tabelle – diejenige, die der Qualitätsmanager für monatliche Trendberichte und Kundennachweise verwendet – benötigt, dass alle vier Dokumente zu denselben Spalten beitragen. Diese Diskrepanz zwischen der Formatvielfalt vorgelagert und der Spaltenkonsistenz nachgelagert ist die zentrale Extraktionsherausforderung.
Warum Prüfberichtsdaten schwieriger zu extrahieren sind als eine Rechnung
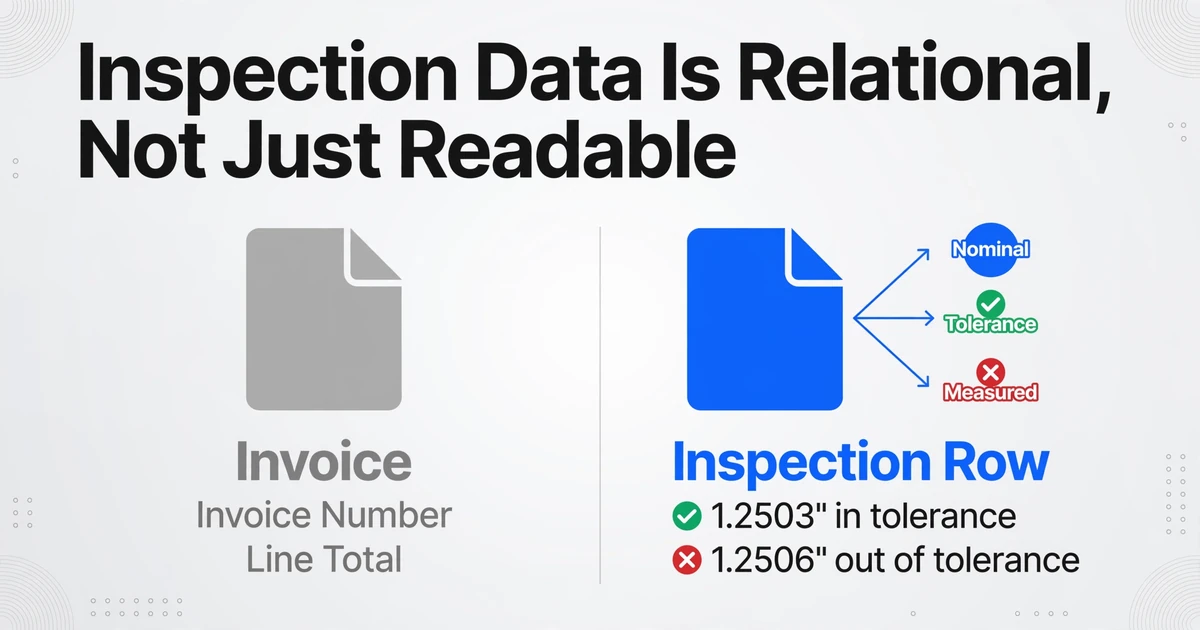
Die Rechnungsextraktion ist ein direktes Auslesen: Rechnungsnummer, Datum, Lieferantenname, Positionen, Gesamtsumme. Die Felder sind eigenständige Werte – Sie finden die Nummer und kopieren sie. Prüfdaten funktionieren nicht so. Jeder Datenpunkt steht in einer Beziehung zu mindestens drei anderen Werten, und die Bedeutung einer Zahl hängt vollständig von ihrem Kontext ab.
Nehmen wir eine Zeile mit Dimensionsmessung. Ein Wert von 1.2503" bedeutet für sich genommen nichts. Er wird erst aussagekräftig, wenn Sie wissen, dass das Nennmaß 1.2500" beträgt, die Toleranz ±0.0005" und die obere Spezifikationsgrenze daher 1.2505" ist. Ein Messwert von 1.2503" liegt innerhalb der Toleranz – Gut. Ein Messwert von 1.2506" beim nächsten Teil der Charge liegt außerhalb der Toleranz – Schlecht, und Sie müssen eine Abweichung erfassen. Bei der Extraktion geht es nicht nur darum, Zahlen von einer Seite abzulesen. Es geht darum, zu verstehen, welche Zahl das Nennmaß ist, welche das Toleranzband und welche die tatsächliche Messung – und dann eine Gut-/Schlecht-Logik anzuwenden, die in der Dokumentstruktur implizit ist, aber selten explizit ausgedrückt wird.
Hinzu kommen die sekundären Datenpunkte, die jede Prüfung in einen Konformitätsrahmen einbetten:
- Gage R&R-Zahlen – die Messsystemanalyse, die der Prüfung vorausging. Gemäß AIAG MSA 4. Ausgabe ist eine Gage R&R-Studie mit einem %R&R-Wert unter 10 % akzeptabel; 10–30 % ist bedingt akzeptabel. Diese Messmittel-ID und ihr Studiendatum müssen zusammen mit der Messung übermittelt werden, um eine PPAP-Einreichung oder ein ISO 9001-Audit zu erfüllen.
- Abweichungscodes – wenn eine Messung fehlschlägt, ordnet der Prüfer eine Schweregradstufe zu: Kritisch (Sicherheitsrisiko, regulatorische Auswirkungen, möglicher Rückruf), Hauptabweichung (erhebliche Qualitätsauswirkung, nicht unmittelbar gefährlich) oder Nebenabweichung (isoliert, verfahrenstechnisch). Die Einstufung bestimmt den Eskalationspfad und muss zusammen mit der Messung selbst extrahierbar sein.
- Materialzertifikat und Chargennummern – Rückverfolgbarkeitsfelder, die ein Dimensionsergebnis mit dem Rohmateriallieferanten und der Charge verknüpfen. Gemäß ISO 9001:2015 Abschnitt 8.5.2 müssen Organisationen Aufzeichnungen führen, die eine vollständige Rückverfolgbarkeit vom Eingangsmaterial bis zum Endprodukt ermöglichen.
- Prüferidentifikation und Abzeichnung – dies kann ein getippter Name auf einem FAI-Formular 3 sein, eine hingekritzelte Initiale auf einem handschriftlichen Prozessprüfungsblatt oder ein digitaler Signaturblock auf einem Endprüfungs-PDF. Drei verschiedene Darstellungen desselben Datenfelds.
Das Problem der Handschrift verschärft all dies. Trotz eines Jahrzehnts der Initiativen für „papierlose Fertigung“ sieht die Realität in vielen Werken – insbesondere in kleinen und mittelständischen Maschinenbaubetrieben und Zulieferern – so aus, dass Prozessprüfungen weiterhin auf Klemmbrettern dokumentiert werden. Der Prüfer misst das Bauteil, notiert das Ergebnis, kreist „Bestanden“ oder „Nicht bestanden“ ein und paraphiert das Blatt. Dieses Papier wandert dann zu einem Schreibtisch, wo jemand jede Messung in eine Nachverfolgungstabelle abtippt. Zwei Personen, die dieselbe Dateneingabe durchführen: einmal auf Papier, einmal in Excel. Bei 200 Messungen pro Schicht sind das etwa 40 Minuten Neuabschrift pro Tag – Arbeit, die keinerlei Qualitätserkenntnis hinzufügt.
Auf r/manufacturing beschreiben Werkstattleiter dieselbe Lücke bei Prüf- und Wartungsaufzeichnungen: „Die halbe Zeit wird etwas repariert und nie aufgeschrieben, oder jemand kritzelt Notizen auf Papier, und es schafft es nie in die Tabelle.“ Wenn die Dateneingabe davon abhängt, dass jemand am Ende einer hektischen Schicht Zeit findet, werden einige Daten nie erfasst – und was erfasst wird, ist anfällig für Übertragungsfehler.
AS9102, PPAP und die Compliance-Daten, die Sie nicht überspringen können
Für Hersteller, die Luft- und Raumfahrt-, Automobil- oder Verteidigungskunden beliefern, ist die Extraktion von Prüfdaten keine Option – sie ist eine vertragliche Anforderung mit spezifischen Datenfeldern, die durch Industriestandards vorgegeben sind. Zwei Rahmenwerke dominieren:
AS9102 – Erstmusterprüfung in der Luft- und Raumfahrt
Der SAE-AS9102-Standard regelt die Erstmusterprüfung in der Luft- und Raumfahrtherstellung. Ein vollständiges Erstmusterprüfungs-Paket umfasst immer alle drei Formulare, und große Hauptauftragnehmer wie Lockheed Martin und Northrop Grumman veröffentlichen ergänzende Anforderungen, die bestimmte bedingt erforderliche Felder verpflichtend machen. Formular 3 – Merkmalsverantwortlichkeit – ist der Ort, an dem die dimensionalen Prüfdaten leben. Jede Zeile muss enthalten: Merkmalsnummer (verknüpft mit der nummerierten Zeichnung), Referenzposition auf der Zeichnung, Merkmalsbezeichner (Schlüssel-/Kritisch-Merkmal), Spezifikation und Toleranz, Messergebnis, Bestanden/Nicht-bestanden-Bewertung, Prüfmethode und Gage-ID. Wenn ein Bauteil 150 Zeichnungsbemaßungen aufweist, ist der dimensionale Erstmusterprüfungs-Bericht 150 Zeilen lang, bevor man überhaupt eine Abweichungsdokumentation mitzählt.
PPAP – Produktionsteil-Freigabeverfahren
Definiert durch die AIAG, ist PPAP das standardisierte Freigaberahmenwerk der Automobilindustrie mit 18 erforderlichen Elementen. Element 9 – Dimensionale Ergebnisse – verlangt eine vollständige dimensionale Darstellung des Bauteils mit Messungen, die mit einer nummerierten Zeichnung korreliert sind. Die Industriepraxis verlangt mindestens sechs Musterteile aus der ersten Produktionscharge. Element 8 – Messsystemanalyse – erfordert Gage-R&R-Studien für jedes Messsystem, das in den dimensionalen Ergebnissen referenziert wird, mit Annahmekriterien, die im AIAG-MSA-Handbuch definiert sind (%R&R ≤10 % annehmbar, 10–30 % bedingt, >30 % nicht annehmbar). Wenn eine PPAP-Einreichung 85 dimensionale Bemaßungen umfasst, die an 6 Teilen gemessen werden, erzeugt allein die Rohdaten 510 Zellen – und jede einzelne muss auf eine bestimmte Ballonnummer, Gage-ID und einen bestimmten Prüfer zurückführbar sein.
Die Folge eines übersprungenen Felds ist nicht nur eine unvollständige Tabelle — es ist eine abgelehnte PPAP-Einreichung, die den Produktionsstart verzögern kann. Für einen Tier-2-Zulieferer, der Bremssattelkomponenten an einen Tier-1 liefert, kann ein zurückgewiesenes PPAP-Paket wegen fehlender Messmittel-Rückverfolgbarkeit den Produktionsstart um Wochen verschieben. Die Datenfelder sind nicht verhandelbar; sie werden durch die Qualitätsanforderungen des Kunden und die geltende Norm definiert. Ihr Extraktions-Workflow muss sie alle erfassen — unabhängig davon, in welcher Form sie auftauchen.
Branchenschätzungen beziffern eine manuelle Erstmusterprüfung auf rund 6 Stunden für die vollständige Dokumentation — und das bevor der CMM-Bediener weitere 2–4 Stunden damit verbringt, Messergebnisse für die PPAP-Einreichung manuell in eine Tabelle zu übertragen. Bei einem Bremssattel mit 150 gemessenen Merkmalen über 6 Musterteile sind das 900 Datenzellen, die von Hand übertragen werden. Für Betriebe ohne automatisierte FAI-Software liegt der Engpass genau in diesem Übertragungsschritt — nicht im Ausführen des CMM-Programms, sondern darin, die Daten aus der Maschinenausgabe in das Einreichungspaket zu bringen.
Schritt für Schritt: Von Prüfberichten zu einer analysierbaren Tabelle
So funktioniert der Workflow, um Prüfberichte — über alle vier Typen und mehrere Formate hinweg — in einen einzigen strukturierten Datensatz zu verwandeln, den Sie trenden, filtern und für die Konformität einreichen können.
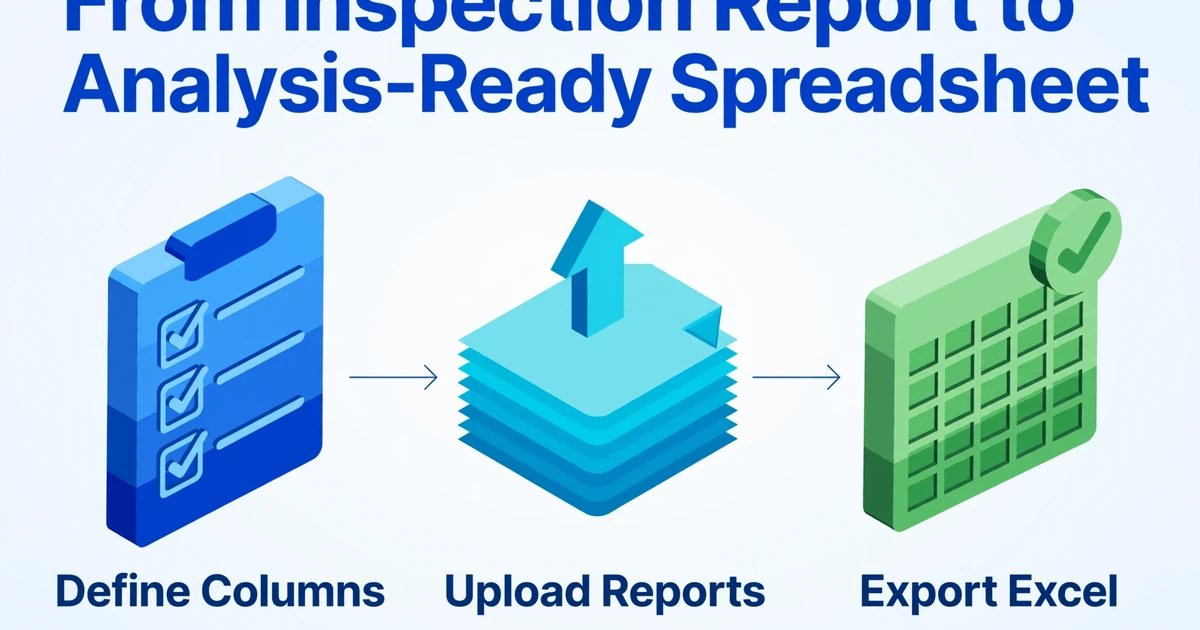
1. Definieren Sie Ihre Tracking-Spalten einmalig
Legen Sie fest, welche Datenpunkte für alle Prüfarten relevant sind. Für eine Qualitätsverfolgungstabelle in der Fertigung, die sowohl interne Trendanalysen als auch AS9102/PPAP-Konformitätsanforderungen erfüllt, könnte Ihre Spaltenstruktur wie folgt aussehen:
| Spaltenname | Was erfasst wird | Konformitätsreferenz |
|---|---|---|
| Teilenummer | Das Bauteil oder die Baugruppe, das/die geprüft wird | AS9102 Formblatt 1, Feld 1 (erforderlich) |
| Zeichnungsstand | Zeichnungsstand, gegen den die Prüfung durchgeführt wird | AS9102 Formblatt 1, Feld 5 (erforderlich) |
| Merkmal-Nr. | Ballonnummer aus der Zeichnung, die die Messung mit der Spezifikation verknüpft | AS9102 Formblatt 3, Feld 8 (erforderlich) |
| Maß / Merkmal | Was gemessen wird (z. B. „Bohrungsdurchmesser Ø12,0“) | AS9102 Formblatt 3, Feld 10 |
| Nennmaß | Der Zielwert | AS9102 Formblatt 3, Feld 11 |
| Obere Toleranz | Obere Spezifikationsgrenze (oder beidseitige Toleranz) | AS9102 Formblatt 3, Feld 11 |
| Untere Toleranz | Untere Spezifikationsgrenze | AS9102 Formblatt 3, Feld 11 |
| Messwert | Tatsächliches Prüfergebnis für diese Stichprobe | AS9102 Formblatt 3, Feld 12 (erforderlich) |
| Bestanden / Nicht bestanden | Bewertung anhand des Toleranzbereichs | AS9102 Formblatt 3, Feld 12 |
| Prüfdatum | Wann die Messung durchgeführt wurde | ISO 9001:2015, Abschnitt 8.6 Rückverfolgbarkeit |
| Prüfer | Name oder Kennung der Person, die die Messung durchgeführt hat | AS9102 Formblatt 1, Feld 20 (erforderlich) |
| Gage ID | Kennung des Messmittels – verknüpft mit Kalibrier- und MSA-Aufzeichnungen | AS9102 Formblatt 3, Feld 13; PPAP-Element 8 |
| NC Code | Klassifizierung der Nichtkonformität (kritisch / schwerwiegend / geringfügig) | AS9102 Formblatt 3, Feld 14 |
| Disposition | Was geschah: Annehmen / Nacharbeiten / Ausschuss / Verwendung wie besehen (Abweichung) | ISO 9001:2015, Abschnitt 8.7 |
| Inspection Type | Erstmusterprüfung / Prozessprüfung / Endprüfung / Wareneingang – zur Filterung nach Phase | Interne Nachverfolgung |
Diese Spaltennamen werden zu den Kopfzeilen Ihrer endgültigen Tabelle. Der entscheidende Vorteil: Sie definieren sie einmal und wenden sie auf jeden hochgeladenen Prüfbericht an – unabhängig davon, ob es sich um ein AS9102-Formular-3-PDF, ein handschriftliches Prozessprüfungsblatt oder ein gescanntes Zertifikat eines Lieferanten handelt. Das Tool liest jedes Dokument, um zu finden, wonach jeder Spaltenname fragt, und gleicht dabei nach Bedeutung des Felds ab (z. B. „Messwert“) statt nach seiner Position auf der Seite. Dieser Ansatz – bekannt als Benutzerdefinierte Spaltenextraktion – unterscheidet sich grundlegend von vorlagenbasierter OCR, die das Zeichnen eines Rahmens um dasselbe Feld auf jedem Formular erfordert. Sie geben an, welche Daten Sie möchten; die KI findet sie, wo auch immer sie in jedem Dokument erscheinen.
2. Laden Sie Ihre Prüfberichte hoch
Laden Sie die Berichte hoch – PDFs, Scans oder Fotos von handschriftlichen Blättern. Dieselben Spaltendefinitionen gelten, ob Sie nun einen einzigen Erstmusterprüfungsbericht oder eine Woche voller Prozessprüfungsblätter von drei verschiedenen Schichten verarbeiten. Alle vier Prüfarten speisen sich in dieselbe Spaltenstruktur ein.
3. Extrahieren und exportieren
Die KI liest jedes Dokument, findet Werte, die Ihren Spaltendefinitionen entsprechen, und füllt die Tabelle. Sie erhalten eine Zeile pro gemessenem Merkmal, wobei alle vierzehn Spalten aus dem jeweiligen Formular gefüllt werden, aus dem die Messung stammt. Exportieren Sie nach Excel und Sie haben einen vollständigen Datensatz – keine Transkription, keine Vorlage, die Sie noch ausfüllen müssen.
Definieren Sie Ihre Prüfverfolgungsspalten, laden Sie Berichte hoch und exportieren Sie einen vollständigen Datensatz.
Was die Daten Ihnen verraten, sobald sie an einem Ort sind
Inspektionsdaten in Excel zu bringen ist nicht das Ziel — es ist die Voraussetzung für die Arbeit, die die Qualität tatsächlich verbessert. Ein strukturierter Datensatz ermöglicht Analysen, die unpraktisch sind, wenn Messwerte über Papierformulare und isolierte PDFs verstreut sind:
Erkennung von Maßabweichungen
Wenn der Bohrungsdurchmesser Ø12.00 ±0.05 über vier aufeinanderfolgende Schichten Werte von 11.98, 11.97, 11.965, 11.96 zeigt, ist der Trend Wochen bevor ein Teil tatsächlich die Prüfung nicht besteht, klar. Die bedingte Formatierung in Excel für die Spalte „Messwert" relativ zum Toleranzband — oder ein einfaches Regelkarten-Diagramm, das jede Messung gegen die oberen und unteren Spezifikationsgrenzen aufträgt — macht diese Abweichung sichtbar. Sie erkennen den Werkzeugverschleiß oder die thermische Verschiebung, bevor er Ausschuss produziert, nicht danach.
Lieferanten-Qualitäts-Scorecards
Eingangsprüfungsdaten, die nach Lieferant, Teilenummer und Datumsbereich aggregiert werden, ergeben eine Durchfall-/Bestanden-Quote pro Anbieter. Ein Lieferant, dessen Maßhaltigkeitsquote innerhalb von zwei Monaten von 98% auf 91% fällt, löst eine Korrekturmaßnahmenanfrage aus, bevor ein Bandstillstand sie erzwingt. Die Daten sind bereits in Ihren Eingangsprüfberichten — sie müssen nur extrahierbar und über Chargen hinweg vergleichbar sein.
Prüfer-Wiederholbarkeitsprüfungen
Wenn Prüfer A am selben Teil und mit demselben Messmittel durchweg Messwerte aufzeichnet, die 0.0003" höher sind als die von Prüfer B, weisen die Daten auf eine systematische Abweichung hin — kein Teilproblem, kein Messmittelproblem, sondern ein Unterschied in der Messtechnik. Das ist die Art von Signal, das verschwindet, wenn Daten auf Papier bleiben. In einer strukturierten Tabelle deckt eine Pivot-Tabelle nach Prüfer und Dimension diese Muster in Sekunden auf.
Prüfbereite Rückverfolgbarkeit
Ein ISO 9001-Auditor fragt nach dem Prüfverlauf von Teil# 2407-B der letzten sechs Monate, einschließlich Messmittel-IDs, Prüfernamen und Abweichungsentscheidungen. Mit den Daten in einer Tabelle filtern Sie nach Teilenummer, wählen den Datumsbereich und exportieren ein PDF. Ohne sie führen Sie den Auditor durch Aktenschränke und hoffen, dass nichts fehlt.
Diese Analysen erfordern keine spezielle SPC-Software oder eine QMS-Plattform. Sie laufen mit Excel-Funktionen — Pivot-Tabellen, bedingte Formatierung, Trendlinien — die Qualitätsingenieure bereits verwenden. Der Engpass war nie die Analyse. Es war das Herausholen der Rohdaten aus Papierformularen in eine einzige Tabelle.
FAQ
Kann es handschriftliche Prüfprotokolle lesen?
Ja, allerdings mit einer wichtigen Einschränkung: Die Lesbarkeit der Handschrift ist entscheidend. Klare Großbuchstaben-Ziffern und gängige Abkürzungen werden zuverlässig erfasst. Dichte Schreibschrift, verschmierte Durchschläge oder in die Ränder gequetschte Messwerte verringern die Genauigkeit. Bei typischen Werkstatt-Prüfprotokollen – gedrucktes Formular, handschriftliche Zahlen in beschrifteten Feldern, angekreuztes „Bestanden“ oder „Nicht bestanden“ – funktioniert die Erfassung gut. Je sauberer die Handschrift, desto höher die Genauigkeit. Für kritische Maße auf einem AS9102-Formular 3 liefert ein getippter oder digital erstellter Bericht immer eine zuverlässigere Erfassung als ein handschriftliches Äquivalent.
Versteht es Toleranzbereiche wie ±0.005" oder asymmetrische Toleranzen?
Das Tool extrahiert, was das Dokument für Nennmaß, obere Toleranz und untere Toleranz als separate Felder zeigt. Es berechnet nicht automatisch bestanden/nicht bestanden – Sie erhalten die Rohwerte. Sie können dann eine Formel in Excel hinzufügen (=IF(AND(Measured>=Lower, Measured<=Upper),"Pass","Fail")) oder, falls die Extraktion auch die Bestanden/Nicht-bestanden-Bewertung durchführen soll, eine berechnete Spalte einrichten, die die Logik anwendet. Der Unterschied besteht darin, dass die KI die Toleranz aus dem Dokument liest, statt dass Sie sie in eine Formel eingeben – die Quelle der Wahrheit bleibt im Prüfbericht.
Kann es Gage R&R-Daten verarbeiten, die in Prüfberichten enthalten sind?
Wenn die Gage R&R-Zusammenfassung – Gage-ID, Studiendatum, %R&R-Wert – als Text im Prüfbericht erscheint, kann sie zusammen mit den Messdaten extrahiert werden. Wenn die Gage R&R-Studie ein separates 10-seitiges Dokument ist, müssten Sie dieses separat hochladen und Spalten für die benötigten MSA-Felder definieren. Das Tool ordnet Spaltennamen dem Dokumentinhalt zu; es verfolgt keine Querverweise zwischen Dokumenten automatisch.
Welche Dateiformate werden akzeptiert?
PDF, JPG, PNG, WebP und AVIF. Gescannte Papierformulare funktionieren als PDF- oder Bilddateien. Fotos von Prüfberichten, die mit dem Telefon aufgenommen wurden, funktionieren ebenfalls – stellen Sie nur sicher, dass das Bild einigermaßen scharf und gut beleuchtet ist, insbesondere bei Dokumenten mit Toleranzwerten in kleiner Schrift.
Kann ich eine Woche voller Prüfberichte auf einmal stapelweise verarbeiten?
Ja. Laden Sie alle Berichte in einem Stapel hoch – ob 5 oder 50 – mit denselben Spaltendefinitionen, und das Tool verarbeitet sie gemeinsam und erstellt eine konsolidierte Tabelle. So gelangen Sie in einer einzigen Sitzung von einem „Stapel Freitagnachmittags-Papierkram“ zu einem trendfähigen Datensatz. Jeder Bericht erzeugt eine oder mehrere Zeilen; alle Zeilen teilen sich dieselbe Spaltenstruktur.
Erzeugt es eine AS9102-konforme Erstmusterprüfung?
Es extrahiert die Prüfdaten in eine strukturierte Tabelle – es formatiert diese Daten jedoch nicht in das offizielle AS9102-Dreiformular-Layout und erzeugt auch keine bemaßten Zeichnungen. Wenn Ihr Kunde ein vollständig formatiertes Erstmusterprüfungspaket verlangt, nutzen Sie diese Extraktion als Datenquelle und füllen die AS9102-Formulare manuell oder mit FAI-spezifischer Software aus. Was es überflüssig macht, ist der Schritt, bei dem Sie jede Messung aus dem Bericht in das gewünschte Format für die Weiterverarbeitung abtippen.
Die Fertigungsqualitätsbranche hat ein Jahrzehnt damit verbracht, Tools zu entwickeln, die Ihnen sagen, wie Sie prüfen sollen. Was gefehlt hat, ist ein Tool, das sich um das kümmert, was nach der Prüfung passiert – wenn das Klemmbrett auf dem Schreibtisch landet und die Messwerte zu Daten werden müssen. Die vier Berichtstypen, die Compliance-Rahmenwerke und die dimensionalen Beziehungen, die die Extraktion von Prüfdaten schwieriger machen als die einer Rechnung, machen sie nach der Extraktion auch wertvoller. Werfen Sie einen Stapel Prüfberichte in das Tool, definieren Sie Ihre Spalten und sehen Sie, ob die Daten schneller herauskommen, als Sie sie abtippen können.