Comment extraire les données de rapports
d'inspection qualité vers Excel (2026)
Un ingénieur qualité dans un atelier d'usinage de précision traite environ 200 mesures dimensionnelles par quart de travail. Chaque mesure figure sur un rapport d'inspection papier — un formulaire 3 de première inspection de pièce, une feuille de contrôle en cours de production, ou une validation d'inspection finale — accompagnée d'une valeur nominale, d'une plage de tolérance (parfois aussi stricte que ±0,005"), d'une valeur mesurée, d'une décision conforme/non conforme, des initiales de l'inspecteur, et d'un code de non-conformité si la dimension sortait des spécifications. À la fin de la semaine, tout doit se retrouver dans une seule feuille de calcul : traçable, triable, et prête pour une analyse de tendances qui indique à l'équipe d'ingénierie quelles dimensions dérivent vers leurs limites de tolérance. L'industrie manufacturière a passé la dernière décennie à créer des applications d'inspection qui numérisent l'acte d'effectuer une inspection. Ce qu'elle n'a jamais résolu, c'est ce qui arrive aux données après la fin de l'inspection.

Points clés à retenir
- L'industrie manufacturière a passé une décennie à numériser la manière dont les inspections sont effectuées — puis a laissé les données bloquées dans quatre formats de rapports incompatibles qui doivent tous alimenter les mêmes colonnes de feuille de calcul.
- Une lecture dimensionnelle de 1,2503" ne signifie rien à elle seule : elle ne devient une donnée auditable que lorsqu'elle est associée à sa valeur nominale, sa plage de tolérance, son statut conforme/non conforme, son identifiant de jauge et son inspecteur — pourtant, l'OCR basé sur des modèles extrait chaque champ comme une case isolée, en écartant les relations qui donnent aux mesures leur valeur de conformité.
- ImageToTable.ai lit le sens des champs plutôt que leur position sur la page — définissez vos 14 colonnes une seule fois, et la même extraction extrait les données dimensionnelles d'un PDF de formulaire 3 AS9102, d'une feuille de contrôle manuscrite et d'un certificat fournisseur scanné dans des colonnes identiques en une seule passe.
Quatre types d'inspection, quatre structures de données différentes
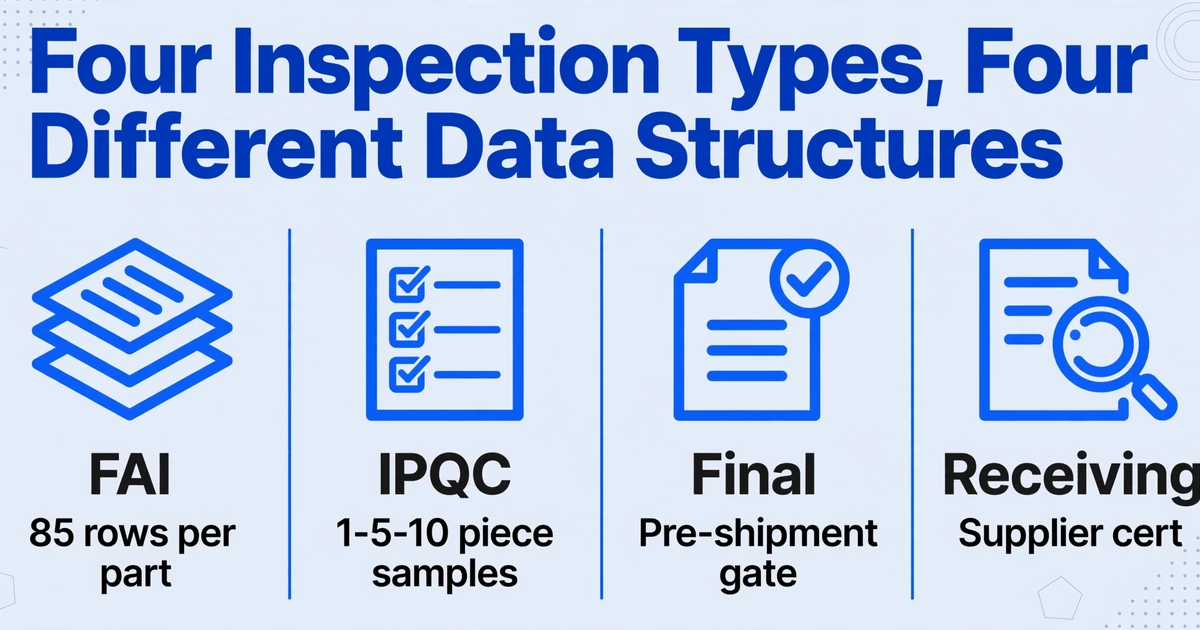
L'extraction des rapports d'inspection résiste à l'automatisation en partie parce que « l'inspection » n'est pas un seul type de document. Une seule cellule de fabrication génère au moins quatre formats de rapports distincts au cours d'un cycle de production typique, chacun étant conçu pour un intervenant différent à une étape différente :
Première inspection de pièce
Effectuée sur la première série de production d'une pièce nouvelle ou modifiée. Selon la norme AS9102, un rapport FAI comprend trois formulaires : Responsabilité du numéro de pièce (Formulaire 1), Responsabilité du produit pour les matériaux et les procédés spéciaux (Formulaire 2), et Responsabilité des caractéristiques — les résultats dimensionnels (Formulaire 3). Le Formulaire 3 est le plus lourd : chaque caractéristique de conception sur le dessin reçoit un numéro de repère unique, et l'inspecteur enregistre la spécification, la tolérance, la mesure réelle et la conformité pour chacune. Un seul support aérospatial avec 85 annotations sur le dessin produit un rapport d'inspection de 85 lignes avant que le premier lot de production ne soit expédié.
Contrôle en cours de production
Effectué aux points de contrôle pendant la production — après une opération d'usinage critique, avant une étape de revêtement, ou lors d'un changement d'équipe. Le formulaire est généralement une feuille de contrôle d'une page avec des champs pour le numéro d'ordre de production, le poste de travail, les mesures d'échantillons (1-5-10 pièces), les notes de tendance (« valeurs en dérive »), et la décision immédiate. Ce sont les formulaires les plus susceptibles d'être remplis à la main sur le plancher d'usine et saisis dans un tableur plus tard — parfois des heures plus tard, parfois jamais.
Inspection finale
Le contrôle avant expédition. Confirme que toutes les opérations requises sont terminées, que toutes les non-conformités sont résolues et que la traçabilité au lot est enregistrée. Les champs comprennent : le numéro de pièce, la révision du dessin, les résultats dimensionnels finaux, la conformité de l'inspection visuelle, la référence du certificat de conformité et la signature de l'inspecteur. Selon l'ISO 9001:2015, clause 8.6, le rapport doit identifier l'autorité responsable de la libération — ce qui signifie que le nom et la date de l'inspecteur doivent être présents et traçables.
Inspection à la réception
Matières premières ou composants achetés vérifiés par rapport au bon de commande et au certificat matière. Champs clés : nom du fournisseur, numéro de bon de commande, numéro de pièce, quantité reçue, taille de l'échantillon inspecté, contrôles dimensionnels, numéro du certificat matière, numéro de lot de coulée et décision d'acceptation. Si le fournisseur a envoyé un format de certificat différent du mois dernier, la mise en page change — mais les données que vous devez suivre sont les mêmes.
Quatre documents différents. Quatre formats de formulaires différents, souvent issus de quatre sources différentes — votre système FAI interne génère le Formulaire 3 sous forme de PDF saisi, le superviseur d'atelier vous remet une feuille de contrôle IPQC manuscrite, l'inspecteur final exporte un rapport depuis une application QMS, et le magasinier joint un certificat fournisseur scanné. Pourtant, le tableur en aval — celui que le responsable qualité utilise pour les rapports de tendances mensuels et les preuves de conformité client — doit intégrer les données des quatre documents dans les mêmes colonnes. Ce décalage entre la variété des formats en amont et la cohérence des colonnes en aval constitue le défi principal de l'extraction.
Pourquoi les données des rapports d'inspection sont plus difficiles à extraire qu'une facture
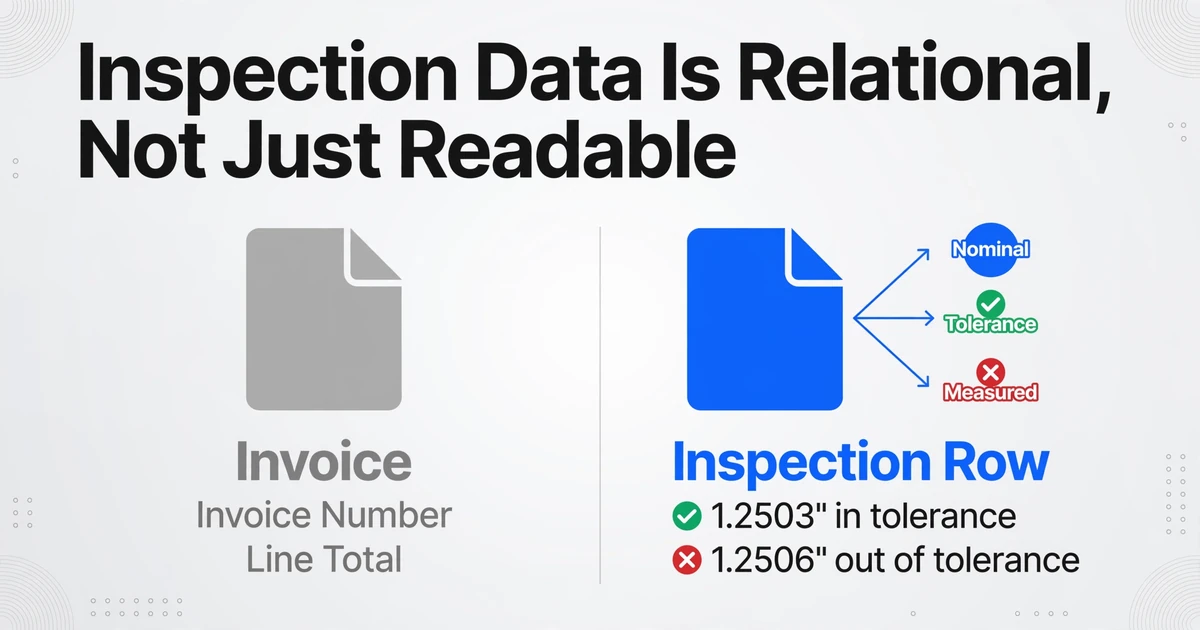
L'extraction de factures est une lecture directe : numéro de facture, date, nom du fournisseur, lignes d'articles, total. Les champs sont des valeurs autonomes — vous trouvez le numéro et vous le copiez. Les données d'inspection ne fonctionnent pas ainsi. Chaque point de données existe dans une relation avec au moins trois autres valeurs, et la signification d'un nombre dépend entièrement de son contexte.
Prenons une ligne de mesure dimensionnelle. Une valeur de 1,2503" ne signifie rien en soi. Elle ne prend du sens que lorsque vous savez que le nominal est de 1,2500", que la tolérance est de ±0,0005", et que la limite supérieure de spécification est donc de 1,2505". Une lecture de 1,2503" est dans la tolérance — conforme. Une lecture de 1,2506" sur la pièce suivante du lot est hors tolérance — non conforme, et vous devez enregistrer une non-conformité. L'extraction ne consiste pas seulement à lire des nombres sur une page. Il s'agit de comprendre quel nombre est le nominal, quelle est la bande de tolérance, et quelle est la mesure réelle — puis d'appliquer une logique de conformité/non-conformité implicite dans la structure du document mais rarement explicitée.
Ajoutez les points de données secondaires qui ancrent chaque inspection dans un cadre de conformité :
- Les chiffres Gage R&R — l'analyse du système de mesure qui a précédé l'inspection. Selon la 4e édition de l'AIAG MSA, une étude Gage R&R avec une valeur de %R&R inférieure à 10 % est acceptable ; 10-30 % est conditionnellement acceptable. Cet identifiant d'instrument et sa date d'étude doivent accompagner la mesure pour satisfaire une soumission PPAP ou un audit ISO 9001.
- Les codes de non-conformité — lorsqu'une mesure échoue, l'inspecteur attribue une gravité : Critique (risque de sécurité, impact réglementaire, rappel potentiel), Majeur (impact qualité significatif, non dangereux immédiatement), ou Mineur (isolé, procédural). La classification détermine la voie d'escalade et doit être extractible en même temps que la mesure elle-même.
- Le certificat matière et les numéros de lot de chauffe — des champs de traçabilité qui relient un résultat dimensionnel au fournisseur de matière première et au lot. Selon la clause 8.5.2 de l'ISO 9001:2015, les organismes doivent conserver des enregistrements permettant une traçabilité complète depuis la matière entrante jusqu'au produit final.
- L'identification et la signature de l'inspecteur — qui peuvent être un nom saisi sur un Formulaire 3 FAI, une initiale griffonnée sur une feuille manuscrite en cours de production, ou un bloc de signature numérique sur un PDF d'inspection finale. Trois représentations différentes du même champ de données.
Le problème de l'écriture manuscrite aggrave tout cela. Malgré une décennie d'initiatives « d'usine sans papier », la réalité de l'atelier dans de nombreuses usines — en particulier les ateliers d'usinage et les fabricants de petite et moyenne taille — est que les contrôles en cours de production sont toujours consignés sur des blocs-notes. L'inspecteur mesure la pièce, note le résultat, coche Conforme ou Non conforme, et paraphe la feuille. Ce papier voyage ensuite vers un bureau où quelqu'un ressaisit chaque mesure dans un tableur de suivi. Deux personnes effectuent la même saisie de données : une fois sur papier, une fois dans Excel. Pour 200 mesures par équipe, cela représente environ 40 minutes de re-transcription par jour — un travail qui n'apporte aucune valeur ajoutée en termes de qualité.
Sur r/manufacturing, les responsables d'atelier décrivent la même lacune dans les enregistrements d'inspection et de maintenance : « La moitié du temps, les choses sont réparées et jamais consignées, ou quelqu'un griffonne des notes sur papier, et cela n'arrive jamais dans la feuille de calcul. » Lorsque la saisie des données dépend de la disponibilité de quelqu'un à la fin d'un quart de travail chargé, certaines données ne sont jamais saisies — et ce qui est saisi est vulnérable aux erreurs de transcription.
AS9102, PPAP, et les données de conformité que vous ne pouvez pas ignorer
Pour les fabricants qui fournissent les secteurs de l'aérospatiale, de l'automobile ou de la défense, l'extraction des données d'inspection n'est pas facultative — c'est une exigence contractuelle avec des champs de données spécifiques dictés par les normes industrielles. Deux cadres dominent :
AS9102 — Première inspection de pièce (FAI) dans l'aérospatiale
La norme SAE AS9102 régit la FAI dans la fabrication aérospatiale. Un dossier FAIR complet comprend toujours les trois formulaires, et les grands donneurs d'ordres comme Lockheed Martin et Northrop Grumman publient des exigences supplémentaires qui rendent obligatoires certains champs Conditionnellement requis. Le formulaire 3 — Responsabilité des caractéristiques — est l'endroit où se trouvent les données d'inspection dimensionnelle. Chaque ligne doit inclure : le numéro de caractéristique (lié au dessin ballonné), l'emplacement de référence sur le dessin, le désignateur de caractéristique (clé/critique), la spécification et la tolérance, le résultat mesuré, la détermination conforme/non conforme, la méthode d'inspection et l'identifiant du gabarit. Si une pièce comporte 150 annotations sur le dessin, le rapport dimensionnel FAI comporte 150 lignes avant même de compter toute documentation de non-conformité.
PPAP — Processus d'approbation des pièces de production
Défini par l'AIAG, le PPAP est le cadre d'approbation standardisé de l'industrie automobile avec 18 éléments requis. L'élément 9 — Résultats dimensionnels — exige une mise en plan dimensionnelle complète de la pièce avec des mesures corrélées à un dessin ballonné. La pratique industrielle exige un minimum de six pièces d'échantillon provenant du premier lot de production. L'élément 8 — Analyse des systèmes de mesure — exige des études Gage R&R pour chaque système de mesure référencé dans les résultats dimensionnels, avec des critères d'acceptation définis dans le manuel MSA de l'AIAG (%R&R ≤10 % acceptable, 10-30 % conditionnel, >30 % inacceptable). Lorsqu'une soumission PPAP comprend 85 cotations dimensionnelles mesurées sur 6 pièces, les données brutes à elles seules produisent 510 cellules — et chacune d'entre elles doit être traçable jusqu'à un numéro de ballon spécifique, un identifiant de gabarit et un inspecteur.
La conséquence d'un champ manquant n'est pas seulement un tableur incomplet — c'est un dossier PPAP rejeté qui peut retarder le lancement de la production. Pour un fournisseur de rang 2 expédiant des composants d'étrier de frein à un fournisseur de rang 1, un dossier PPAP retourné en raison d'une traçabilité de jauge manquante peut repousser la date de début de production de plusieurs semaines. Les champs de données ne sont pas négociables ; ils sont définis par les exigences qualité du client et la norme applicable. Votre flux d'extraction doit tous les capturer — quel que soit le formulaire sur lequel ils apparaissent.
Les estimations du secteur évaluent une première inspection de pièce manuelle à environ 6 heures pour une documentation complète — et ce, avant que l'opérateur CMM ne passe encore 2 à 4 heures à ressaisir les résultats de mesure dans un tableur pour la soumission PPAP. Pour un étrier de frein avec 150 caractéristiques mesurées sur 6 pièces d'échantillon, cela représente 900 cellules de données transcrites à la main. Pour les ateliers sans logiciel FAI automatisé, l'étape de transcription est là où se situe le goulot d'étranglement — pas dans l'exécution du programme CMM, mais dans le transfert des données de la sortie de la machine vers le dossier de soumission.
Étape par étape : des rapports d'inspection à un tableur prêt pour l'analyse
Voici le flux de travail pour transformer les rapports d'inspection — tous les quatre types et formats confondus — en un ensemble de données structuré unique que vous pouvez suivre, filtrer et soumettre pour la conformité.
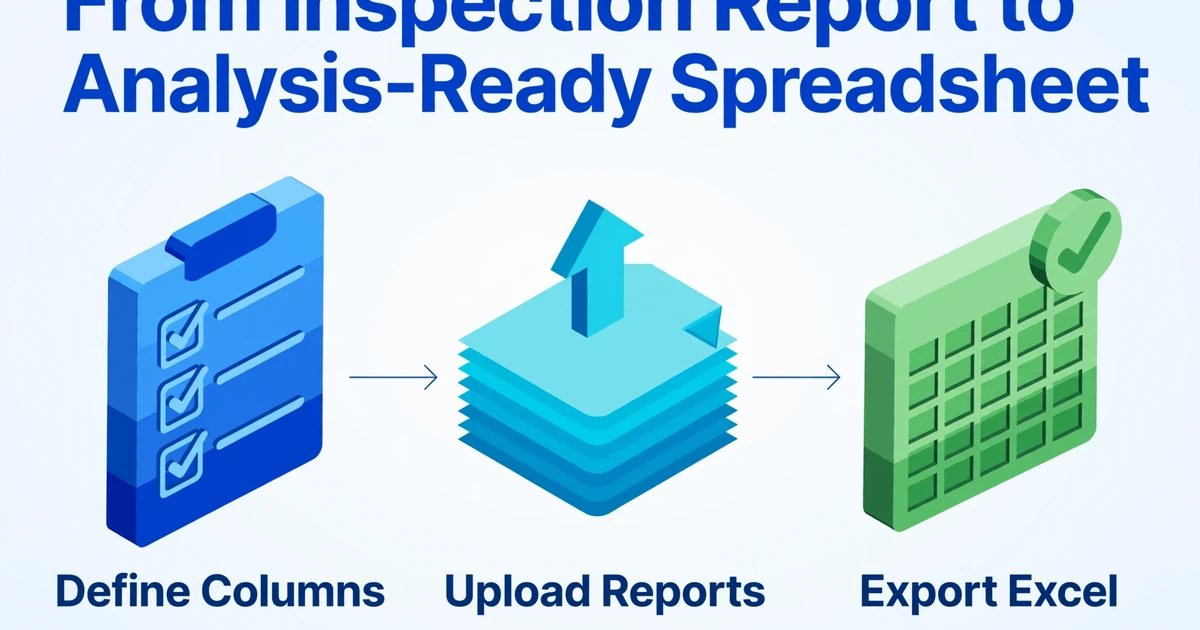
1. Définissez vos colonnes de suivi une seule fois
Décidez des points de données qui comptent pour tous les types d'inspection. Pour une feuille de calcul de suivi qualité en fabrication qui répond à la fois aux besoins d'analyse de tendances internes et aux exigences de conformité AS9102/PPAP, votre ensemble de colonnes pourrait ressembler à ceci :
| Nom de la colonne | Ce qu'elle capture | Référence de conformité |
|---|---|---|
| Numéro de pièce | La pièce ou l'ensemble inspecté | Formulaire AS9102 1, Champ 1 (Obligatoire) |
| Révision du dessin | Révision du dessin technique sur laquelle l'inspection est effectuée | Formulaire AS9102 1, Champ 5 (Obligatoire) |
| N° de caractéristique | Numéro de ballon du dessin, reliant la mesure à la spécification | Formulaire AS9102 3, Champ 8 (Obligatoire) |
| Dimension / Caractéristique | Ce qui est mesuré (par ex. « Diamètre d'alésage Ø12,0 ») | Formulaire AS9102 3, Champ 10 |
| Valeur nominale | La valeur cible | Formulaire AS9102 3, Champ 11 |
| Tolérance supérieure | Limite de spécification supérieure (ou tolérance bilatérale) | Formulaire AS9102 3, Champ 11 |
| Tolérance inférieure | Limite de spécification inférieure | Formulaire AS9102 3, Champ 11 |
| Valeur mesurée | Résultat d'inspection réel pour cet échantillon | Formulaire AS9102 3, Champ 12 (Obligatoire) |
| Conforme / Non conforme | Détermination par rapport à la plage de tolérance | Formulaire AS9102 3, Champ 12 |
| Date d'inspection | Date à laquelle la mesure a été prise | Traçabilité ISO 9001:2015, clause 8.6 |
| Inspecteur | Nom ou identifiant de la personne ayant effectué la mesure | Formulaire AS9102 1, Champ 20 (Obligatoire) |
| Gage ID | Identifiant de l'équipement de mesure — relie les enregistrements d'étalonnage et de MSA | Formulaire AS9102 3, Champ 13 ; PPAP Élément 8 |
| NC Code | Classification de non-conformité (Critique / Majeure / Mineure) | Formulaire AS9102 3, Champ 14 |
| Disposition | Ce qui s'est passé : Accepté / Retouche / Mise au rebut / Utilisé en l'état (dérogation) | ISO 9001:2015 Clause 8.7 |
| Inspection Type | Première inspection de pièce (FAI) / Contrôle en cours de production / Final / Réception — pour filtrer par étape | Suivi interne |
Ces noms de colonnes deviennent les en-têtes de votre feuille de calcul finale. Le point clé : vous les définissez une seule fois et les appliquez à chaque rapport d'inspection que vous téléversez — que le rapport soit un PDF AS9102 Formulaire 3, une feuille de contrôle en cours de production manuscrite ou un certificat numérisé d'un fournisseur. L'outil lit chaque document pour trouver ce que chaque nom de colonne demande, en faisant correspondre le sens du champ (par ex. « Valeur mesurée ») plutôt que son emplacement sur la page. Cette approche — connue sous le nom d'Extraction de colonnes personnalisées — est fondamentalement différente de l'OCR basé sur modèle qui exige de dessiner une zone autour du même champ sur chaque formulaire. Vous spécifiez les données souhaitées ; l'IA les localise où qu'elles apparaissent sur chaque document.
2. Téléversez vos rapports d'inspection
Téléversez les rapports — PDF, numérisations ou photos de feuilles manuscrites. Les mêmes définitions de colonnes s'appliquent que vous traitiez un rapport FAI ou une semaine de feuilles de contrôle en cours de production provenant de trois quarts de travail différents. Les quatre types d'inspection alimentent la même structure de colonnes.
3. Extraction et exportation
L'IA lit chaque document, localise les valeurs correspondant à vos définitions de colonnes et remplit la feuille de calcul. Vous obtenez une ligne par caractéristique mesurée, avec les quatorze colonnes remplies à partir du formulaire d'où provient la mesure. Exportez vers Excel et vous disposez d'un ensemble de données complet — pas une transcription, pas un modèle qu'il vous reste à remplir.
Définissez vos colonnes de suivi d'inspection, téléversez les rapports et exportez un ensemble de données complet.
Ce que les données vous révèlent une fois centralisées
Récupérer les données d'inspection dans Excel n'est pas la finalité — c'est le prérequis pour le travail qui améliore réellement la qualité. Un jeu de données structuré permet des analyses impossibles lorsque les mesures sont dispersées dans des formulaires papier et des PDF isolés :
Détection de la dérive dimensionnelle
Lorsque le diamètre d'alésage Ø12.00 ±0.05 affiche des valeurs de 11,98, 11,97, 11,965, 11,96 sur quatre équipes consécutives, la tendance est claire des semaines avant qu'une pièce ne soit réellement refusée au contrôle. La mise en forme conditionnelle d'Excel sur la colonne Valeur mesurée par rapport à la plage de tolérance — ou un simple graphique de contrôle traçant chaque mesure par rapport aux limites supérieure et inférieure de spécification — fait ressortir cette dérive. Vous détectez l'usure de l'outil ou le décalage thermique avant qu'il ne génère des rebuts, et non après.
Tableaux de bord qualité fournisseurs
Les données de contrôle à réception agrégées par fournisseur, numéro de pièce et plage de dates produisent un taux de conformité par fournisseur. Un fournisseur dont le taux de conformité dimensionnel passe de 98 % à 91 % sur deux mois déclenche une demande d'action corrective avant qu'un arrêt de ligne ne l'impose. Les données sont déjà dans vos rapports de contrôle à réception — il suffit qu'elles soient extractibles et comparables entre les lots.
Contrôles de répétabilité des inspecteurs
Lorsque l'inspecteur A enregistre systématiquement des mesures supérieures de 0,0003" à celles de l'inspecteur B sur la même pièce et avec le même instrument, les données signalent un biais systématique — ni un problème de pièce, ni un problème d'instrument, mais une différence de technique de mesure. C'est le type de signal qui disparaît lorsque les données restent sur papier. Dans une feuille de calcul structurée, un tableau croisé dynamique par inspecteur et par dimension révèle ces schémas en quelques secondes.
Traçabilité prête pour l'audit
Un auditeur ISO 9001 demande l'historique d'inspection de la pièce n° 2407-B des six derniers mois, y compris les identifiants des instruments, les noms des inspecteurs et les décisions de non-conformité. Avec les données dans une seule feuille de calcul, vous filtrez par numéro de pièce, sélectionnez la plage de dates et exportez un PDF. Sans cela, vous faites visiter les classeurs à l'auditeur en espérant que rien ne manque.
Ces analyses ne nécessitent ni logiciel SPC spécialisé ni plateforme QMS. Elles s'appuient sur les fonctions Excel — tableaux croisés dynamiques, mise en forme conditionnelle, courbes de tendance — que les ingénieurs qualité utilisent déjà. Le goulot d'étranglement n'a jamais été l'analyse. C'est l'extraction des données brutes des formulaires papier vers un tableau unique.
FAQ
Peut-il lire les feuilles de contrôle d'inspection manuscrites ?
Oui, avec une réserve importante : la lisibilité de l'écriture compte. Les chiffres en capitales claires et les abréviations standard sont extraits de manière fiable. L'écriture cursive dense, les copies carbone tachées ou les mesures serrées dans les marges réduiront la précision. Pour la feuille de contrôle d'atelier typique — formulaire imprimé, chiffres manuscrits dans des cases étiquetées, Pass ou Fail encerclés — l'extraction fonctionne bien. Plus l'écriture est propre, plus la précision est élevée. Pour les dimensions critiques sur un formulaire AS9102 Form 3, un rapport saisi ou généré numériquement produira toujours une extraction plus fiable qu'un équivalent manuscrit.
Comprend-il les plages de tolérance comme ±0.005" ou les tolérances asymétriques ?
L'outil extrait ce que le document affiche pour la valeur nominale, la tolérance supérieure et la tolérance inférieure comme champs distincts. Il ne calcule pas automatiquement le statut Pass/Fail — vous obtenez les chiffres bruts. Vous pouvez ensuite ajouter une formule dans Excel (=IF(AND(Measured>=Lower, Measured<=Upper),"Pass","Fail")) ou, si vous avez besoin que l'extraction effectue également l'évaluation Pass/Fail, configurer une colonne calculée qui applique la logique. La différence est que l'IA lit la tolérance à partir du document plutôt que de la saisir dans une formule — la source de vérité reste sur le rapport d'inspection.
Peut-il gérer les données Gage R&R intégrées dans les rapports d'inspection ?
Si le résumé Gage R&R — identifiant du gage, date d'étude, valeur %R&R — apparaît dans le rapport d'inspection sous forme de texte, il peut être extrait en même temps que les données de mesure. Si l'étude Gage R&R est un document séparé de 10 pages, vous devrez le téléverser séparément et définir des colonnes pour les champs MSA dont vous avez besoin. L'outil fait correspondre les noms de colonnes au contenu du document ; il ne suit pas automatiquement les références croisées entre les documents.
Quels formats de fichiers accepte-t-il ?
PDF, JPG, PNG, WebP et AVIF. Les formulaires papier scannés fonctionnent en PDF ou en fichiers image. Les photos de rapports d'inspection prises avec un téléphone fonctionnent — assurez-vous simplement que l'image est raisonnablement nette et bien éclairée, en particulier pour les documents avec des valeurs de tolérance en petite police.
Puis-je traiter par lots une semaine de rapports d'inspection en une seule fois ?
Oui. Téléversez tous les rapports en un seul lot — que ce soit 5 ou 50 — avec les mêmes définitions de colonnes, et l'outil les traite ensemble, produisant une feuille de calcul consolidée. C'est ainsi que vous passez d'« une pile de paperasse du vendredi après-midi » à un jeu de données prêt pour l'analyse en une seule session. Chaque rapport produit une ou plusieurs lignes ; toutes les lignes partagent la même structure de colonnes.
Produit-il une FAIR conforme AS9102 ?
Il extrait les données d'inspection dans une feuille de calcul structurée — il ne formate pas ces données dans la disposition officielle des trois formulaires AS9102 et ne génère pas de dessins avec bulles. Si votre client exige un dossier FAIR entièrement formaté, vous utiliseriez cette extraction comme source de données, puis rempliriez les formulaires AS9102 manuellement ou via un logiciel spécifique à la FAI. Ce qu'il élimine, c'est l'étape où vous ressaisissez chaque mesure du rapport dans le format dont vous avez besoin en aval.
L'industrie de la qualité manufacturière a passé une décennie à construire des outils qui vous disent comment inspecter. Ce qui lui manquait, c'est un outil qui gère ce qui se passe après l'inspection — quand le porte-bloc atterrit sur le bureau et que les mesures doivent devenir des données. Les quatre types de rapports, les cadres de conformité et les relations dimensionnelles qui rendent les données d'inspection plus difficiles à extraire qu'une facture les rendent aussi plus précieuses une fois extraites. Déposez une pile de rapports d'inspection dans l'outil, définissez vos colonnes, et voyez si les données sortent plus vite que vous ne pouvez les ressaisir.